BLOG Review-ERP
Tetap update dengan berita dan wawasan terkini tentang Software ERP, inovasi teknologi, serta perkembangan terbaru dalam pengelolaan bisnis di era industri 4.0 di Indonesia.

Work Order: Pengertian, Contoh Format, dan Cara Membuatnya
Work Order menjadi dokumen kunci yang menentukan apakah sebuah pekerjaan berjalan sesuai rencana atau justru berantakan di tengah jalan. Di lini produksi, tim maintenance, hingga proyek konstruksi, dokumen ini menjembatani instruksi kerja dengan eksekusi di lapangan, memastikan setiap orang yang terlibat tahu persis apa yang harus dikerjakan, kapan, dan dengan sumber daya apa.
Sayangnya, masih banyak perusahaan yang mengelola Work Order secara manual atau tidak terstruktur, sehingga informasi penting sering tercecer dan pekerjaan jadi sulit dilacak progresnya.
Apa Itu Work Order?
Work Order adalah dokumen resmi yang berisi instruksi kerja terperinci untuk melaksanakan suatu tugas, mulai dari perbaikan mesin, pemeliharaan rutin, hingga proses produksi tertentu. Dokumen ini biasanya mencakup informasi seperti jenis pekerjaan yang harus dilakukan, siapa yang bertanggung jawab mengerjakannya, target waktu penyelesaian, serta sumber daya (material, alat, tenaga kerja) yang dibutuhkan.
Dalam praktiknya, Work Order berfungsi sebagai jembatan komunikasi antara pihak yang meminta pekerjaan (misalnya manajer produksi atau supervisor) dengan pihak yang mengeksekusi pekerjaan tersebut (teknisi, operator, atau tim lapangan). Tanpa Work Order yang jelas, risiko kesalahpahaman instruksi, keterlambatan, atau bahkan kesalahan kerja menjadi jauh lebih besar.
Work Order juga berperan sebagai dokumentasi historis. Setiap Work Order yang telah selesai dikerjakan dapat dijadikan referensi untuk audit, evaluasi kinerja, atau analisis biaya operasional di masa mendatang.
Apa Tujuan Work Order?
Di balik setiap Work Order yang diterbitkan, terdapat sejumlah maksud yang ingin dicapai perusahaan, bukan sekadar mencatat pekerjaan apa yang perlu dilakukan, tetapi juga memastikan proses tersebut berjalan terarah dan dapat dipertanggungjawabkan. Berikut beberapa tujuan utama penerbitan Work Order:
- Memastikan kejelasan instruksi kerja. Setiap tugas yang tercantum dalam Work Order dijelaskan secara spesifik, sehingga tim eksekusi tidak perlu menerka-nerka apa yang harus dikerjakan.
- Mengoptimalkan alokasi sumber daya. Dengan mencantumkan kebutuhan material, alat, dan tenaga kerja sejak awal, perusahaan dapat merencanakan penggunaan sumber daya secara lebih efisien dan menghindari pemborosan.
- Menjaga akuntabilitas. Karena setiap Work Order mencatat siapa yang bertanggung jawab dan target waktu penyelesaian, proses pelacakan kinerja tim menjadi lebih mudah dilakukan.
- Mendukung pengambilan keputusan berbasis data. Riwayat Work Order yang terdokumentasi dapat dianalisis untuk mengidentifikasi pola masalah berulang, durasi pengerjaan rata-rata, atau efisiensi tim dari waktu ke waktu.
- Meminimalkan risiko downtime. Khususnya dalam konteks maintenance, Work Order membantu memastikan perbaikan atau pemeliharaan dilakukan tepat waktu sebelum kerusakan berdampak lebih luas pada operasional.
Dengan tujuan-tujuan tersebut, Work Order tidak hanya berfungsi sebagai instruksi teknis, tetapi juga sebagai alat kontrol manajerial yang membantu perusahaan menjaga konsistensi kualitas kerja.
Mengapa Work Order Penting bagi Perusahaan?
Ketika sebuah perusahaan mengelola banyak pekerjaan sekaligus, baik itu perbaikan mesin, proses produksi, maupun pemeliharaan fasilitas, koordinasi menjadi tantangan tersendiri. Tanpa Work Order yang terstruktur, perusahaan rentan mengalami miskomunikasi antar tim, di mana instruksi yang disampaikan secara lisan atau tidak terdokumentasi berpotensi disalahpahami, terlewat, atau bahkan terlupakan begitu saja. Hal ini pada akhirnya dapat memicu keterlambatan kerja, kesalahan eksekusi, hingga pemborosan sumber daya yang seharusnya bisa dihindari.
Di sisi lain, Work Order membantu perusahaan menjaga transparansi proses kerja. Setiap tahapan pekerjaan, mulai dari permintaan, persetujuan, eksekusi, hingga penyelesaian, tercatat secara sistematis, sehingga memudahkan manajemen memantau progres secara real-time sekaligus menjadi dasar evaluasi jika terjadi kendala. Penerapan yang konsisten ini juga berkontribusi langsung terhadap efisiensi biaya operasional, karena perencanaan sumber daya yang matang sejak awal membantu menghindari pengeluaran tak terduga akibat kesalahan kerja atau penggunaan material yang tidak sesuai kebutuhan.
Terakhir, dari sisi kepatuhan dan audit, Work Order berfungsi sebagai bukti dokumentasi yang sah. Ketika perusahaan menghadapi audit internal maupun eksternal, riwayat Work Order yang lengkap dapat menjadi rujukan untuk membuktikan bahwa setiap pekerjaan telah dilaksanakan sesuai prosedur dan standar yang berlaku, menjadikan Work Order bukan sekadar formulir kerja, melainkan instrumen manajerial yang menopang akuntabilitas perusahaan dalam jangka panjang.
Komponen Work Order
Setiap Work Order yang efektif tidak lahir dari template kosong belaka, melainkan disusun dari sejumlah informasi penting yang saling melengkapi. Kelengkapan komponen ini menentukan apakah Work Order benar-benar dapat menjadi acuan kerja yang jelas, atau justru menimbulkan kebingungan di lapangan karena informasi yang kurang memadai. Berikut komponen-komponen utama yang umumnya terdapat dalam sebuah Work Order:
- Nomor Work Order
Kode unik yang berfungsi sebagai identitas setiap Work Order, memudahkan proses pelacakan, pengarsipan, dan referensi di kemudian hari. - Deskripsi Pekerjaan
Penjelasan rinci mengenai jenis pekerjaan yang harus dilakukan, termasuk lokasi, mesin, atau area yang terlibat, agar tim eksekusi memiliki gambaran jelas tanpa perlu klarifikasi tambahan. - Prioritas dan Tingkat Urgensi
Penanda seberapa mendesak pekerjaan tersebut harus diselesaikan, misalnya kategori darurat, tinggi, sedang, atau rendah, sehingga tim dapat menentukan urutan pengerjaan secara tepat. - Penanggung Jawab
Nama atau divisi yang ditugaskan untuk mengerjakan Work Order, sekaligus pihak yang menyetujui dan mengawasi jalannya pekerjaan. - Estimasi Waktu Pengerjaan
Target tanggal mulai dan selesai yang menjadi acuan dalam penjadwalan, sekaligus dasar evaluasi jika terjadi keterlambatan. - Sumber Daya yang Dibutuhkan
Daftar material, suku cadang, peralatan, atau tenaga kerja yang diperlukan untuk menyelesaikan pekerjaan sesuai standar yang ditetapkan. - Instruksi Kerja atau Prosedur
Langkah-langkah teknis yang harus diikuti selama proses pengerjaan, termasuk standar keselamatan kerja jika diperlukan. - Status Pekerjaan
Informasi mengenai tahapan Work Order saat ini, seperti belum dikerjakan, sedang berjalan, tertunda, atau selesai, yang memudahkan pemantauan progres secara real-time. - Biaya dan Anggaran
Estimasi maupun realisasi biaya yang timbul dari pengerjaan Work Order, baik dari sisi material maupun tenaga kerja, sebagai bahan evaluasi efisiensi operasional. - Catatan atau Keterangan Tambahan
Kolom khusus untuk mencatat informasi pendukung, kendala yang ditemui selama pengerjaan, atau instruksi khusus dari pihak terkait.
Kelengkapan komponen-komponen di atas akan sangat menentukan efektivitas Work Order dalam mendukung kelancaran operasional, sekaligus meminimalkan risiko kesalahan interpretasi antara pihak yang meminta dan yang mengeksekusi pekerjaan.
Jenis-Jenis Work Order
Work Order tidak selalu memiliki bentuk dan tujuan yang sama, jenisnya bervariasi tergantung pada konteks pekerjaan, industri, dan kebutuhan operasional perusahaan. Memahami jenis-jenis Work Order ini penting agar perusahaan dapat menerapkan format dan alur kerja yang paling sesuai dengan karakteristik pekerjaan yang dihadapi.
Work Order Perbaikan (Repair Work Order)
Jenis ini diterbitkan ketika terjadi kerusakan pada mesin, peralatan, atau fasilitas yang memerlukan penanganan segera. Repair Work Order biasanya bersifat reaktif, artinya diterbitkan setelah masalah terdeteksi, bukan sebagai bagian dari jadwal rutin. Kecepatan respons menjadi faktor krusial dalam jenis Work Order ini, mengingat kerusakan yang dibiarkan dapat berdampak pada downtime produksi.
Work Order Pemeliharaan Preventif (Preventive Maintenance Work Order)
Berbeda dengan Work Order perbaikan, jenis ini bersifat proaktif dan dijadwalkan secara berkala untuk mencegah kerusakan sebelum terjadi. Contohnya meliputi pelumasan mesin rutin, penggantian suku cadang sesuai siklus pakai, atau inspeksi berkala terhadap peralatan produksi. Preventive Maintenance Work Order membantu memperpanjang usia pakai aset sekaligus mengurangi risiko kerusakan mendadak.
Work Order Produksi (Production Work Order)
Digunakan dalam konteks manufaktur untuk menginstruksikan proses produksi suatu barang, mulai dari jumlah unit yang harus diproduksi, bahan baku yang digunakan, hingga standar kualitas yang harus dipenuhi. Production Work Order menjadi acuan utama bagi tim produksi dalam menjalankan proses manufaktur sesuai target dan spesifikasi yang ditetapkan.
Work Order Instalasi (Installation Work Order)
Diterbitkan ketika perusahaan perlu memasang peralatan, mesin, atau sistem baru. Jenis ini mencakup instruksi teknis terkait proses pemasangan, termasuk standar keselamatan dan konfigurasi yang harus diikuti agar instalasi berjalan sesuai spesifikasi yang telah ditentukan.
Work Order Inspeksi (Inspection Work Order)
Berfokus pada kegiatan pemeriksaan kondisi mesin, peralatan, atau fasilitas tanpa disertai tindakan perbaikan langsung. Hasil dari Inspection Work Order biasanya menjadi dasar untuk menentukan apakah diperlukan Work Order lanjutan, baik itu perbaikan maupun pemeliharaan preventif.
Work Order Darurat (Emergency Work Order)
Diterbitkan dalam situasi kritis yang memerlukan penanganan segera di luar prosedur normal, misalnya kegagalan sistem yang mengancam keselamatan kerja atau menghentikan operasional secara total. Emergency Work Order umumnya memiliki prioritas tertinggi dan melewati proses persetujuan yang lebih singkat dibandingkan jenis Work Order lainnya.
Setiap jenis Work Order di atas memiliki karakteristik dan alur persetujuan yang berbeda, sehingga penting bagi perusahaan untuk mengidentifikasi jenis yang tepat agar proses pengelolaan pekerjaan berjalan lebih terarah dan efisien.
Baca juga: Production Order: Pengertian, Fungsi, dan Cara Kerjanya dalam Manufaktur
Alur Work Order
Proses pengelolaan Work Order pada dasarnya mengikuti alur yang sistematis, dimulai dari munculnya kebutuhan hingga pekerjaan dinyatakan selesai dan terdokumentasi. Memahami alur ini membantu perusahaan memastikan setiap tahapan berjalan tanpa ada yang terlewat.
Semuanya bermula dari identifikasi kebutuhan, baik itu laporan kerusakan dari operator lapangan, hasil inspeksi rutin, maupun permintaan produksi dari divisi terkait. Pada tahap ini, pihak yang menemukan kebutuhan tersebut mengajukan permintaan kerja, yang kemudian dicatat sebagai dasar penerbitan Work Order.
Setelah permintaan diterima, proses berlanjut ke tahap peninjauan dan persetujuan. Supervisor atau manajer terkait akan mengevaluasi urgensi, kelayakan, serta ketersediaan sumber daya sebelum menyetujui penerbitan Work Order secara resmi. Pada tahap ini pula prioritas pekerjaan ditentukan, apakah termasuk kategori mendesak atau dapat dijadwalkan sesuai rencana rutin.
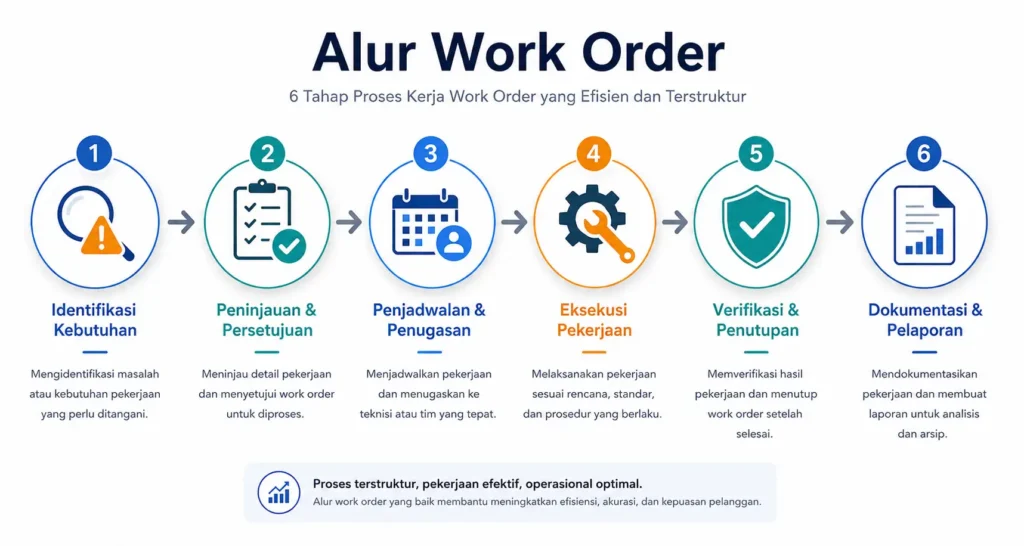
Begitu disetujui, Work Order masuk ke tahap penjadwalan dan penugasan, di mana pekerjaan dialokasikan kepada tim atau individu yang bertanggung jawab, lengkap dengan estimasi waktu pengerjaan dan sumber daya yang telah disiapkan. Penjadwalan yang tepat pada tahap ini sangat menentukan kelancaran eksekusi di lapangan.
Tahap berikutnya adalah eksekusi pekerjaan, saat tim yang ditugaskan mulai menjalankan instruksi sesuai dengan yang tercantum dalam Work Order. Selama proses ini berlangsung, status pekerjaan biasanya diperbarui secara berkala agar pihak manajemen dapat memantau progres secara real-time.
Setelah pekerjaan rampung, dilakukan verifikasi dan penutupan. Pihak yang berwenang memeriksa apakah hasil pekerjaan telah sesuai dengan standar yang ditetapkan, sebelum akhirnya Work Order dinyatakan selesai dan statusnya diubah menjadi closed.
Alur ini diakhiri dengan dokumentasi dan pelaporan, di mana seluruh riwayat Work Order, mulai dari waktu pengerjaan, biaya yang timbul, hingga kendala yang ditemui, diarsipkan sebagai bahan evaluasi dan referensi untuk pekerjaan serupa di masa mendatang.
Baca juga: Rework Order: Pengertian, Proses, dan Cara Mengelolanya dengan ERP
Contoh Format Work Order Manual vs Digital
Perbedaan mendasar antara Work Order manual dan digital terletak pada bagaimana informasi dicatat, disimpan, dan diakses oleh pihak-pihak yang terlibat. Memahami perbandingan ini penting agar perusahaan dapat mengevaluasi metode mana yang paling sesuai dengan skala dan kompleksitas operasionalnya.
Format Work Order Manual
Work Order manual umumnya berbentuk formulir kertas yang diisi tangan atau dokumen sederhana yang dicetak dari template Word atau Excel. Formulir ini biasanya memuat kolom-kolom standar seperti nomor Work Order, deskripsi pekerjaan, nama penanggung jawab, tanggal, serta kolom tanda tangan sebagai bukti persetujuan.
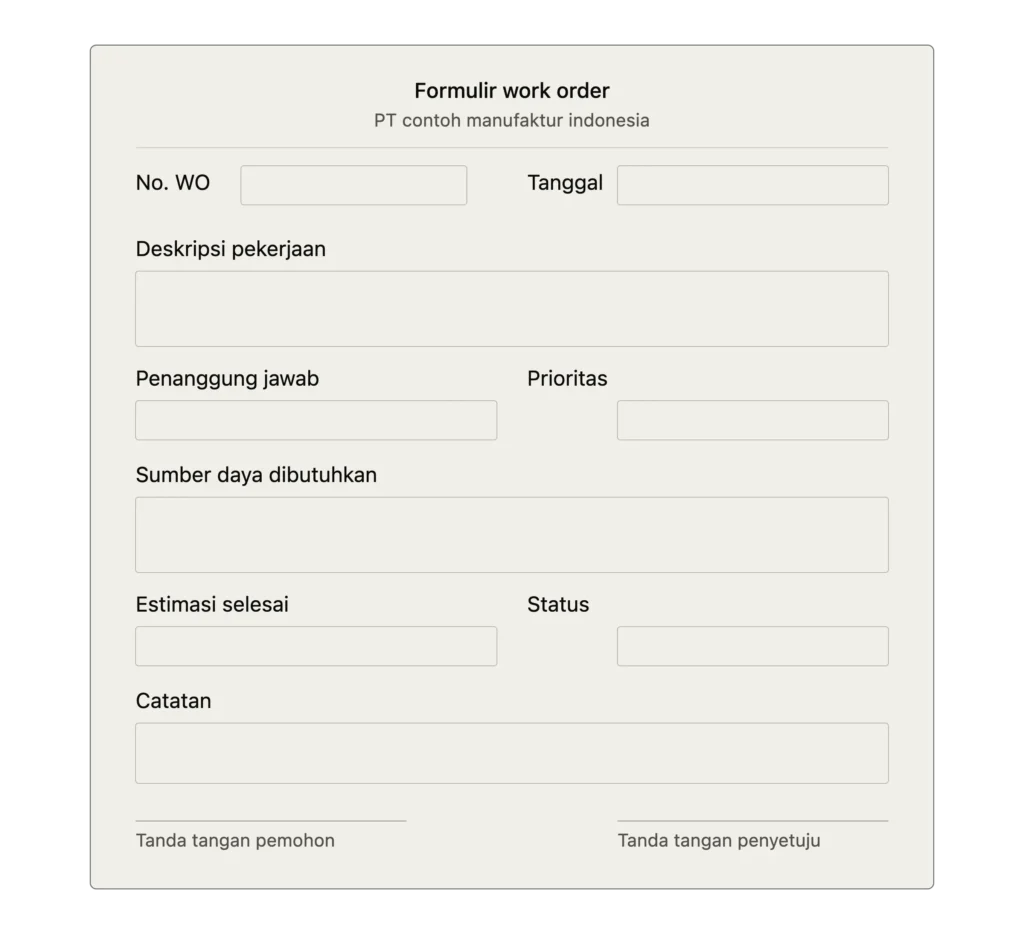
Metode ini masih banyak digunakan pada perusahaan skala kecil atau di lingkungan kerja yang belum terhubung dengan sistem digital, seperti area pabrik dengan konektivitas terbatas. Meski sederhana dan mudah diterapkan, Work Order manual memiliki keterbatasan signifikan, rawan hilang atau rusak, sulit dilacak riwayatnya, serta rentan terjadi human error saat proses pencatatan maupun rekapitulasi data.
Format Work Order Digital
Work Order digital dikelola melalui sistem terkomputerisasi, baik berupa software CMMS (Computerized Maintenance Management System), modul dalam ERP, maupun aplikasi khusus manajemen kerja. Setiap Work Order yang dibuat langsung tersimpan dalam database terpusat, lengkap dengan riwayat perubahan status, lampiran foto atau dokumen pendukung, hingga notifikasi otomatis kepada pihak terkait.
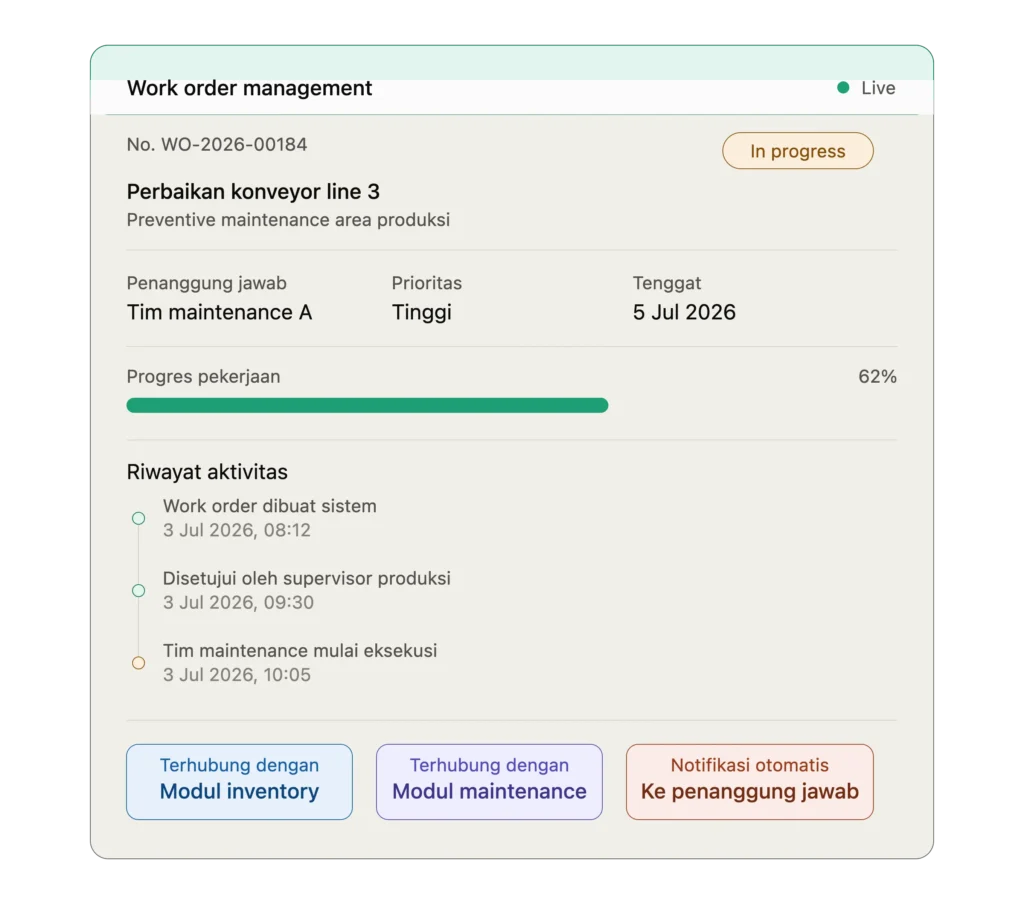
Keunggulan format ini terletak pada kemudahan pelacakan real-time, integrasi dengan modul lain seperti inventory atau maintenance, serta kemampuan analisis data yang jauh lebih baik dibandingkan metode manual. Selain itu, akses terhadap Work Order digital dapat dilakukan dari berbagai perangkat, memungkinkan koordinasi lebih cepat antara tim lapangan dan manajemen meski berada di lokasi berbeda.
Baca juga: Purchase Order (PO): Jenis, Fungsi, Komponen, dan Cara Kerjanya
Bagaimana Cara Membuat Work Order?
Meski setiap perusahaan mungkin memiliki format dan alur persetujuan yang sedikit berbeda, pada dasarnya penyusunan Work Order mengikuti kerangka langkah yang serupa, mulai dari mengenali kebutuhan hingga mendokumentasikan hasil akhirnya. Berikut tahapan-tahapan yang perlu dilalui dalam membuat Work Order.
1. Identifikasi dan Catat Kebutuhan Pekerjaan
Langkah pertama dimulai dari mengenali kebutuhan yang mendasari penerbitan Work Order, baik itu berasal dari laporan kerusakan, hasil inspeksi rutin, permintaan produksi, maupun jadwal pemeliharaan preventif yang telah ditentukan sebelumnya. Pada tahap ini, penting untuk mencatat sumber permintaan secara jelas, siapa yang mengajukan, kapan permintaan tersebut muncul, dan area atau mesin mana yang terdampak.
Kejelasan di tahap awal ini akan sangat memengaruhi akurasi Work Order yang disusun selanjutnya, karena kesalahan identifikasi kebutuhan dapat menyebabkan Work Order yang diterbitkan tidak sesuai dengan permasalahan sebenarnya di lapangan.
2. Tentukan Prioritas dan Tingkat Urgensi
Setelah kebutuhan teridentifikasi, langkah berikutnya adalah menentukan seberapa mendesak pekerjaan tersebut harus ditangani. Klasifikasi prioritas, misalnya darurat, tinggi, sedang, atau rendah, perlu ditetapkan berdasarkan dampak yang ditimbulkan jika pekerjaan tersebut tertunda. Misalnya, kerusakan mesin yang menghentikan seluruh lini produksi tentu memiliki prioritas jauh lebih tinggi dibandingkan perawatan rutin yang masih dapat dijadwalkan ulang.
Penentuan prioritas yang tepat membantu tim manajemen mengalokasikan sumber daya secara proporsional, sehingga pekerjaan-pekerjaan kritis tidak tertunda hanya karena antrean administratif.
3. Lengkapi Informasi Detail Pekerjaan
Tahap ini merupakan inti dari penyusunan Work Order, di mana seluruh komponen yang telah dibahas sebelumnya, mulai dari deskripsi pekerjaan, penanggung jawab, estimasi waktu, hingga sumber daya yang dibutuhkan, dituliskan secara lengkap dan spesifik. Hindari deskripsi yang terlalu umum atau ambigu, karena hal ini berpotensi menimbulkan kesalahpahaman saat pekerjaan dieksekusi.
Sebagai contoh, deskripsi “perbaiki mesin” jauh kurang efektif dibandingkan “ganti bearing motor konveyor line 3 yang menimbulkan suara abnormal sejak 2 Juli 2026”. Semakin spesifik informasi yang dicantumkan, semakin kecil pula ruang untuk kesalahan interpretasi oleh tim eksekusi.
4. Tentukan Penanggung Jawab dan Tim Eksekusi
Setelah detail pekerjaan lengkap, langkah selanjutnya adalah menetapkan siapa yang akan bertanggung jawab menjalankan Work Order tersebut. Penentuan ini sebaiknya mempertimbangkan keahlian, ketersediaan, serta beban kerja tim yang bersangkutan agar penugasan berjalan realistis.
Selain itu, perlu pula ditentukan pihak yang berwenang menyetujui Work Order sebelum pekerjaan dapat dieksekusi, sebagai bentuk kontrol terhadap alokasi sumber daya dan memastikan pekerjaan yang diajukan benar-benar diperlukan.
5. Ajukan untuk Peninjauan dan Persetujuan
Work Order yang telah disusun kemudian diajukan kepada pihak berwenang, biasanya supervisor atau manajer terkait, untuk ditinjau dan disetujui. Pada tahap ini, pihak peninjau akan mengevaluasi kelayakan permintaan, ketersediaan anggaran, serta kesesuaian prioritas yang telah ditetapkan. Jika terdapat ketidaksesuaian atau informasi yang kurang lengkap, Work Order dapat dikembalikan untuk direvisi sebelum akhirnya disetujui secara resmi.
6. Distribusikan dan Jadwalkan Eksekusi
Setelah disetujui, Work Order didistribusikan kepada tim atau individu yang ditugaskan, disertai dengan penjadwalan yang jelas mengenai kapan pekerjaan tersebut akan mulai dan diperkirakan selesai. Pada tahap ini, penting untuk memastikan seluruh sumber daya yang dibutuhkan, material, alat, maupun tenaga kerja, telah tersedia sebelum eksekusi dimulai, guna menghindari keterlambatan akibat kekurangan persiapan.
7. Pantau Progres dan Perbarui Status
Selama proses eksekusi berlangsung, status Work Order perlu diperbarui secara berkala untuk mencerminkan progres pekerjaan yang sebenarnya, baik itu belum dikerjakan, sedang berjalan, tertunda, maupun selesai. Pemantauan ini memungkinkan manajemen mengidentifikasi kendala sedini mungkin, sehingga tindakan korektif dapat segera diambil jika terjadi keterlambatan atau hambatan teknis di lapangan.
8. Verifikasi Hasil dan Tutup Work Order
Setelah pekerjaan dinyatakan selesai oleh tim eksekusi, pihak yang berwenang perlu melakukan verifikasi untuk memastikan hasil pekerjaan telah sesuai dengan standar yang ditetapkan. Jika hasil verifikasi menunjukkan bahwa pekerjaan telah sesuai, Work Order dapat ditutup secara resmi dengan status selesai. Namun jika ditemukan ketidaksesuaian, perlu dilakukan tindak lanjut sebelum Work Order benar-benar dinyatakan tuntas.
9. Dokumentasikan sebagai Arsip dan Bahan Evaluasi
Langkah terakhir adalah mengarsipkan seluruh informasi terkait Work Order yang telah selesai, termasuk waktu pengerjaan aktual, biaya yang timbul, serta kendala yang ditemui selama proses berlangsung. Dokumentasi ini menjadi aset berharga bagi perusahaan untuk keperluan audit, evaluasi kinerja tim, maupun sebagai referensi ketika menghadapi permasalahan serupa di kemudian hari.
Dengan mengikuti sembilan tahapan ini secara konsisten, perusahaan dapat memastikan setiap Work Order yang diterbitkan benar-benar berfungsi sebagai instrumen kerja yang efektif, bukan sekadar formalitas administratif belaka.
Bagaimana ERP Membantu Pengelolaan Work Order?
Ketika volume Work Order semakin banyak dan melibatkan berbagai departemen sekaligus, pengelolaan secara manual atau bahkan semi-digital mulai menunjukkan keterbatasannya. Di titik inilah sistem ERP (Enterprise Resource Planning) berperan penting, karena tidak hanya mendigitalkan proses pencatatan, tetapi juga mengintegrasikan Work Order dengan seluruh ekosistem data operasional perusahaan. Berikut beberapa cara ERP membantu pengelolaan Work Order menjadi lebih efektif:
- Sentralisasi data dan dokumentasi.
Seluruh Work Order tersimpan dalam satu database terpusat yang dapat diakses oleh pihak-pihak berwenang kapan saja, tanpa perlu mencari, cari arsip fisik atau file yang tersebar di berbagai folder. Riwayat lengkap setiap Work Order, mulai dari pembuatan, persetujuan, hingga penyelesaian, tercatat secara otomatis dan mudah ditelusuri kembali saat dibutuhkan. - Otomatisasi alur persetujuan.
ERP memungkinkan proses approval Work Order berjalan melalui alur kerja (workflow) otomatis, di mana permintaan akan langsung diteruskan kepada pihak berwenang sesuai hierarki yang telah ditetapkan. Notifikasi otomatis dikirimkan kepada penyetuju sehingga proses tidak tertahan hanya karena keterlambatan komunikasi manual. - Integrasi dengan modul inventory dan procurement.
Saat Work Order membutuhkan material atau suku cadang tertentu, sistem ERP dapat langsung memeriksa ketersediaan stok di modul inventory. Jika stok tidak mencukupi, sistem bahkan dapat memicu proses procurement secara otomatis, sehingga kebutuhan material dapat dipenuhi tanpa menunggu proses pengecekan manual yang memakan waktu. - Pemantauan progres secara real-time.
Setiap perubahan status Work Order, baik itu sedang dikerjakan, tertunda, atau selesai, dapat dipantau secara langsung oleh manajemen melalui dashboard terpusat. Visibilitas ini memungkinkan pengambilan keputusan yang lebih cepat ketika terjadi kendala atau keterlambatan di lapangan. - Perencanaan sumber daya yang lebih akurat.
Dengan data historis Work Order yang terekam dalam sistem, ERP dapat membantu perusahaan memproyeksikan kebutuhan tenaga kerja, material, maupun anggaran untuk periode mendatang berdasarkan pola pekerjaan yang telah terjadi sebelumnya. - Analisis dan pelaporan otomatis.
ERP dapat menghasilkan laporan kinerja Work Order secara otomatis, mencakup metrik seperti rata-rata waktu penyelesaian, jumlah Work Order berdasarkan kategori, hingga biaya operasional yang timbul. Laporan ini menjadi dasar evaluasi untuk mengidentifikasi area yang perlu ditingkatkan dalam proses kerja perusahaan. - Keterhubungan dengan modul maintenance dan asset management.
Khusus untuk Work Order yang berkaitan dengan perbaikan atau pemeliharaan, ERP dapat mengaitkannya langsung dengan riwayat aset terkait, termasuk jadwal maintenance sebelumnya, garansi peralatan, hingga estimasi umur pakai. Hal ini membantu tim maintenance mengambil keputusan yang lebih tepat berdasarkan data historis aset tersebut. - Pengurangan risiko human error.
Karena sebagian besar proses, mulai dari validasi data hingga perhitungan biaya, dilakukan secara otomatis oleh sistem, ERP secara signifikan mengurangi risiko kesalahan yang biasa terjadi pada pengelolaan Work Order manual, seperti data yang tidak konsisten atau perhitungan yang keliru.
Dengan kemampuan-kemampuan tersebut, ERP tidak sekadar menggantikan peran kertas dengan layar digital, melainkan mengubah Work Order menjadi bagian dari ekosistem data yang saling terhubung, sehingga keputusan operasional dapat diambil secara lebih cepat, akurat, dan berbasis data.
Menerapkan Work Order yang Terintegrasi dengan Solusi ERP
Menyusun format dan alur Work Order yang baik memang menjadi fondasi penting, namun tantangan sebenarnya muncul ketika perusahaan harus memastikan setiap tahapan, mulai dari pengajuan, persetujuan, eksekusi, hingga pelaporan, berjalan secara akurat, terkoordinasi antar divisi, dan terdokumentasi secara konsisten sebagai bagian dari rutinitas operasional.
Dengan dukungan software manufaktur berbasis ERP yang dirancang untuk menjawab kompleksitas pengelolaan kerja modern, perusahaan dapat mengidentifikasi potensi keterlambatan atau kendala lebih awal sebelum berdampak pada operasional secara luas, meningkatkan akurasi data terkait sumber daya dan biaya secara real-time, serta memastikan setiap Work Order dapat ditelusuri riwayatnya kapan pun dibutuhkan, baik untuk keperluan audit internal maupun evaluasi kinerja oleh manajemen.
Tanpa sistem yang terintegrasi, berbagai kendala seperti pencatatan manual yang rentan kesalahan, ketidaksesuaian data antar tim, hingga lambatnya respons terhadap pekerjaan mendesak akan terus menghambat efektivitas pengelolaan Work Order perusahaan. Itulah mengapa semakin banyak perusahaan yang mulai mengadopsi solusi digital seperti SAP Business One, SAP S/4HANA, dan Acumatica untuk mengelola Work Order secara lebih terpusat, berbasis data real-time, serta adaptif terhadap dinamika kebutuhan operasional yang terus berkembang.
Hubungi kami sekarang dan temukan bagaimana solusi ERP kami dapat membantu perusahaan Anda membangun sistem pengelolaan Work Order yang lebih efisien, terukur, dan siap menghadapi tantangan operasional jangka panjang.
Production Order: Pengertian, Fungsi, dan Cara Kerjanya dalam Manufaktur
Production Order menjadi instruksi resmi yang mengarahkan lini produksi untuk mulai mengubah bahan baku menjadi barang jadi sesuai spesifikasi yang telah ditentukan. Dalam praktiknya, dokumen ini tidak berdiri sendiri, ia terhubung dengan Bill of Material (BOM), routing produksi, serta jadwal yang sudah disusun melalui proses perencanaan sebelumnya. Ketika sebuah perusahaan manufaktur menerima permintaan produksi, baik dari hasil forecast penjualan maupun pesanan pelanggan langsung, dokumen inilah yang menjembatani rencana di atas kertas dengan eksekusi nyata di lantai produksi.
Tanpa pengelolaan yang tepat, proses produksi rentan mengalami keterlambatan, pemborosan bahan baku, hingga ketidaksesuaian output dengan target yang direncanakan.
- Apa Itu Production Order?
- Jenis-Jenis Production Order
- Fungsi Production Order dalam Proses Manufaktur
- Komponen yang Terdapat dalam Production Order
- Alur dan Proses Production Order dari Awal hingga Selesai
- Production Order vs Work Order
- Cara Mengoptimalkan Production Order
- Bagaimana ERP Membantu Mengelola Production Order?
- Mengelola Production Order yang Lebih Terintegrasi
Apa Itu Production Order?
Production Order adalah dokumen kerja yang diterbitkan oleh bagian produksi untuk memberikan otorisasi resmi memulai proses manufaktur suatu produk, lengkap dengan detail jumlah yang harus diproduksi, bahan baku yang dibutuhkan, serta jangka waktu penyelesaiannya. Dokumen ini biasanya dihasilkan setelah proses perencanaan produksi (production planning) selesai dilakukan, baik berdasarkan Material Requirements Planning (MRP), forecast permintaan, maupun pesanan pelanggan yang sudah dikonfirmasi.
Setiap production order umumnya memuat nomor identifikasi unik yang memudahkan pelacakan sepanjang siklus produksi, mulai dari tahap perencanaan, alokasi bahan baku, proses pengerjaan di lini produksi, hingga pelaporan hasil akhir. Karena sifatnya yang mengikat secara operasional, dokumen ini menjadi acuan utama bagi supervisor produksi, operator mesin, hingga tim quality control dalam memastikan output yang dihasilkan sesuai dengan spesifikasi yang telah ditentukan sebelumnya.
Jenis-Jenis Production Order
Production Order tidak selalu diterbitkan dengan cara yang sama di setiap perusahaan, karena setiap lini manufaktur memiliki karakteristik permintaan dan kompleksitas produk yang berbeda-beda. Ada perusahaan yang perlu memproduksi barang jauh sebelum pesanan datang, ada pula yang baru mulai bergerak setelah pelanggan mengonfirmasi kebutuhannya. Perbedaan pendekatan inilah yang kemudian melahirkan beberapa jenis production order, baik dari sisi strategi pemenuhan permintaan pasar maupun dari sisi fungsinya di dalam sistem operasional.
1. Berdasarkan Strategi Permintaan
- Make to Stock (MTS)
Production order diterbitkan berdasarkan hasil forecast atau data penjualan historis, bukan pesanan spesifik dari pelanggan. Barang jadi diproduksi lebih dulu dan disimpan sebagai stok, cocok untuk produk dengan pola permintaan yang stabil seperti barang elektronik atau makanan kemasan. - Make to Order (MTO)
Production order baru diterbitkan setelah pesanan pelanggan dikonfirmasi. Pendekatan ini meminimalkan risiko kelebihan stok, namun konsekuensinya lead time produksi menjadi lebih panjang karena pelanggan harus menunggu proses produksi selesai. - Assemble to Order (ATO)
Komponen atau sub-assembly diproduksi dan disimpan lebih dulu, sementara proses perakitan akhir baru dijalankan setelah pesanan diterima. Model ini menyeimbangkan kecepatan pengiriman dengan fleksibilitas kustomisasi. - Engineer to Order (ETO)
Production order diterbitkan setelah proses desain dan rekayasa produk selesai dirancang khusus sesuai spesifikasi pelanggan. Biasa diterapkan pada proyek skala besar dan sangat spesifik, seperti pembangunan mesin industri atau instalasi khusus.
2. Berdasarkan Fungsi Operasional dalam Sistem
- Standard Production Order
Digunakan untuk proses produksi reguler yang mengikuti BOM dan routing standar tanpa modifikasi khusus. - Rework Order
Diterbitkan untuk memperbaiki produk yang tidak memenuhi standar kualitas, tanpa perlu memulai proses produksi dari nol. - Collective Production Order
Menggabungkan beberapa production order individual ke dalam satu order induk, biasanya diterapkan pada struktur produk multi-level yang melibatkan banyak komponen turunan.
Fungsi Production Order dalam Proses Manufaktur
Production Order menjalankan peran yang jauh lebih luas daripada sekadar dokumen administratif yang mengizinkan produksi dimulai. Di balik penerbitannya, dokumen ini menjadi titik kendali yang menghubungkan berbagai fungsi bisnis, mulai dari perencanaan bahan baku, penjadwalan mesin dan tenaga kerja, hingga pelaporan biaya produksi.
Tanpa production order yang terkelola dengan baik, perusahaan manufaktur akan kesulitan memastikan proses produksi berjalan sesuai target waktu, kuantitas, dan kualitas yang telah ditetapkan. Berikut beberapa fungsi utama production order dalam operasional manufaktur:
- Otorisasi Resmi Proses Produksi
Production order menjadi dasar hukum internal yang mengizinkan lini produksi untuk mulai mengonsumsi bahan baku dan menjalankan proses manufaktur, sehingga aktivitas produksi tidak berjalan tanpa dasar perencanaan yang jelas. - Alokasi Bahan Baku dan Sumber Daya
Melalui referensi ke Bill of Material (BOM), production order memastikan bahan baku, komponen, serta kapasitas mesin dan tenaga kerja dialokasikan sesuai kebutuhan aktual, sehingga risiko kekurangan maupun kelebihan stok dapat diminimalkan. - Penjadwalan dan Pengendalian Waktu Produksi
Dokumen ini memuat target waktu mulai dan selesai produksi, yang menjadi acuan bagi tim produksi untuk mengatur urutan pengerjaan dan menghindari bottleneck di lini manufaktur. - Pelacakan Progres Produksi
Setiap perubahan status, dari released, in process, hingga completed, memungkinkan manajemen memantau sejauh mana proses produksi berjalan secara real-time, tanpa perlu menunggu laporan manual dari lapangan. - Dasar Perhitungan Biaya Produksi
Production order mencatat konsumsi aktual bahan baku, jam kerja, dan biaya overhead, sehingga menjadi sumber data utama untuk analisis variance antara biaya yang direncanakan dan biaya aktual di lapangan. - Jaminan Kualitas dan Ketertelusuran (Traceability)
Karena setiap production order memiliki nomor identifikasi unik, perusahaan dapat menelusuri asal bahan baku, proses yang dilalui, hingga operator yang bertanggung jawab apabila terjadi masalah kualitas pada produk jadi.
Keenam fungsi tersebut saling terkait satu sama lain, sehingga kegagalan mengelola salah satu aspek, misalnya alokasi bahan baku yang tidak akurat, dapat berdampak langsung pada aspek lain seperti penjadwalan maupun perhitungan biaya.
Baca juga: Value Stream Mapping: Pengertian, Manfaat, dan Cara Membuatnya
Komponen yang Terdapat dalam Production Order
Production Order tersusun dari beberapa elemen yang saling melengkapi untuk memastikan proses produksi berjalan sesuai rencana. Setiap komponen memiliki fungsi spesifik, dan absennya salah satu elemen saja dapat menyebabkan proses produksi berjalan tidak akurat atau bahkan terhenti di tengah jalan. Berikut komponen-komponen utama yang umumnya terdapat dalam sebuah production order:
Nomor Identifikasi Order
Setiap production order memiliki nomor unik yang berfungsi sebagai identitas untuk melacak seluruh riwayat produksi, mulai dari perencanaan, alokasi bahan baku, hingga penyelesaian akhir. Nomor ini menjadi acuan utama ketika terjadi audit, pelacakan masalah kualitas, atau rekonsiliasi biaya produksi.
Informasi Produk dan Kuantitas
Bagian ini mencantumkan kode dan nama produk yang akan diproduksi, beserta jumlah unit yang ditargetkan. Kuantitas ini biasanya diturunkan dari hasil perencanaan produksi, baik berdasarkan forecast penjualan maupun pesanan pelanggan yang telah dikonfirmasi.
Bill of Material (BOM)
BOM memuat daftar lengkap bahan baku, komponen, dan sub-assembly yang dibutuhkan untuk menghasilkan satu unit produk jadi. Komponen ini menjadi acuan bagi tim purchasing dan warehouse dalam memastikan ketersediaan material sebelum produksi dimulai.
Routing Produksi
Routing menjelaskan urutan operasi atau tahapan kerja yang harus dilalui suatu produk, termasuk mesin, work center, dan waktu standar yang dibutuhkan di setiap tahap. Informasi ini menjadi dasar penjadwalan produksi agar setiap proses berjalan sesuai urutan yang efisien.
Tanggal Mulai dan Tanggal Selesai
Production order mencantumkan target waktu produksi, mulai dari tanggal rilis order hingga tenggat waktu penyelesaian. Rentang waktu ini menjadi acuan bagi tim produksi untuk mengatur prioritas pengerjaan, terutama jika terdapat beberapa order yang berjalan bersamaan.
Status Order
Status mencerminkan tahapan yang sedang dilalui oleh production order, misalnya created, released, in process, atau completed. Informasi ini memungkinkan manajemen memantau progres produksi secara real-time tanpa harus menunggu laporan manual dari lapangan.
Biaya Produksi
Komponen ini mencatat estimasi maupun realisasi biaya yang timbul selama proses produksi, mencakup biaya bahan baku, tenaga kerja, dan overhead. Data ini menjadi dasar untuk analisis variance antara biaya yang direncanakan dengan biaya aktual di lapangan.
Contoh Production Order
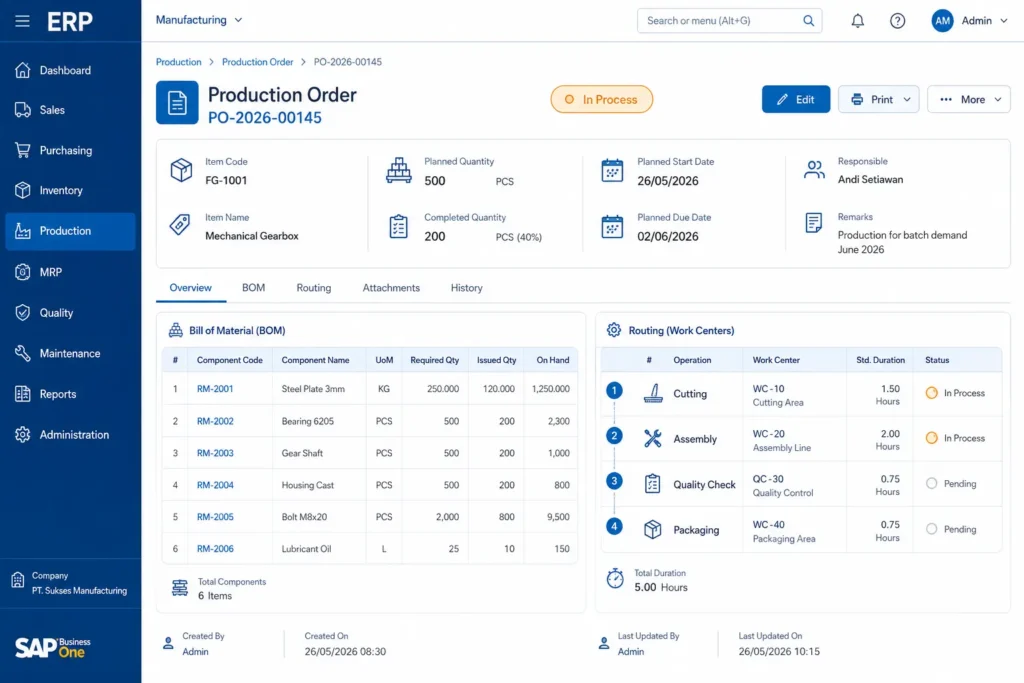
Untuk memberikan gambaran yang lebih konkret, berikut adalah contoh tampilan production order yang mencakup elemen-elemen di atas—mulai dari nomor order, informasi produk, hingga status produksi.
Alur dan Proses Production Order dari Awal hingga Selesai
Production Order tidak muncul begitu saja dalam sistem, melainkan melalui rangkaian tahapan yang saling berurutan sejak kebutuhan produksi teridentifikasi hingga barang jadi siap didistribusikan. Setiap tahapan memiliki fungsi kontrolnya sendiri, sehingga apabila salah satu tahap terlewat atau dijalankan tidak sesuai prosedur, seluruh proses produksi berisiko mengalami keterlambatan atau ketidaksesuaian output. Berikut alur production order secara umum, mulai dari perencanaan hingga penutupan order:
- Perencanaan Produksi
Tahap ini dimulai dari hasil Material Requirements Planning (MRP), forecast penjualan, atau pesanan pelanggan yang telah dikonfirmasi. Sistem menghitung kebutuhan bahan baku, kapasitas mesin, dan tenaga kerja berdasarkan target produksi yang ditetapkan. - Pembuatan Production Order
Setelah perencanaan disetujui, production order diterbitkan dengan status awal (created). Pada tahap ini, sistem secara otomatis menarik data dari Bill of Material (BOM) dan routing produksi yang sudah ditentukan sebelumnya. - Rilis Order (Release)
Production order yang sudah lengkap kemudian dirilis untuk mengubah statusnya menjadi released, menandakan bahwa order sudah siap dieksekusi. Pada tahap ini, sistem biasanya melakukan pengecekan ketersediaan bahan baku (availability check) untuk memastikan tidak ada kendala material sebelum produksi dimulai. - Alokasi Bahan Baku dan Sumber Daya
Bahan baku yang dibutuhkan dialokasikan dari gudang ke lini produksi, sementara mesin dan tenaga kerja dijadwalkan sesuai routing yang tercantum dalam order. - Eksekusi Produksi
Tim produksi mulai menjalankan proses manufaktur sesuai urutan kerja yang ditentukan, mulai dari tahap awal seperti pemotongan atau pencampuran bahan, hingga tahap akhir seperti perakitan dan pengemasan. - Konfirmasi Produksi
Setiap tahapan yang telah selesai dikonfirmasi ke dalam sistem, mencatat kuantitas yang dihasilkan, waktu pengerjaan aktual, serta konsumsi bahan baku yang sesungguhnya terpakai. Data ini menjadi dasar untuk membandingkan rencana dengan realisasi di lapangan. - Quality Control
Produk yang telah selesai diproduksi melalui pemeriksaan kualitas untuk memastikan kesesuaian dengan spesifikasi yang ditetapkan. Produk yang tidak memenuhi standar dapat dialihkan ke rework order untuk diperbaiki. - Penerimaan Barang Jadi (Goods Receipt)
Produk yang lolos quality control kemudian dicatat sebagai barang jadi dan masuk ke dalam stok gudang, siap untuk didistribusikan atau dikirim ke pelanggan. - Penutupan Order (Closing)
Setelah seluruh tahapan selesai dan tidak ada aktivitas tambahan yang perlu dicatat, production order ditutup dengan status completed. Pada tahap ini, sistem menghitung biaya aktual produksi secara menyeluruh untuk keperluan analisis variance.
Rangkaian sembilan tahap ini menunjukkan bahwa production order bukan sekadar dokumen administratif, melainkan kerangka kerja yang mengikat perencanaan, eksekusi, hingga evaluasi produksi menjadi satu kesatuan proses yang terukur.
Production Order vs Work Order
Production Order dan work order sering dianggap sebagai istilah yang sama, padahal keduanya memiliki cakupan dan fungsi yang berbeda dalam proses manufaktur. Production order berperan sebagai dokumen induk yang mengotorisasi keseluruhan proses produksi suatu barang, sementara work order merupakan turunan dari production order yang berfokus pada instruksi kerja di tingkat operasional, misalnya penugasan mesin, operator, atau tahapan kerja tertentu di work center.
Dengan kata lain, satu production order dapat terdiri dari beberapa work order sekaligus, tergantung pada jumlah tahapan yang dilalui dalam proses produksi. Berikut perbandingan lebih rinci antara keduanya:
| Aspek | Production Order | Work Order |
|---|---|---|
| Cakupan | Mencakup keseluruhan proses produksi dari awal hingga barang jadi | Mencakup satu tahapan atau operasi spesifik dalam proses produksi |
| Level | Makro, menjawab apa yang diproduksi, berapa jumlahnya, dan kapan selesai | Mikro, menjawab siapa yang mengerjakan, di mana, dan kapan tahap tersebut dikerjakan |
| Dasar Acuan | Bill of Material (BOM) dan hasil perencanaan produksi (MRP/forecast) | Routing produksi yang diturunkan dari production order |
| Dampak terhadap Inventory | Memicu reservasi bahan baku saat dirilis, dan penambahan stok barang jadi saat selesai | Umumnya tidak berdampak langsung terhadap pergerakan stok bahan baku maupun barang jadi |
| Penerbit | Diterbitkan oleh bagian perencanaan produksi (production planning) | Diturunkan secara otomatis dari production order saat proses dijalankan |
| Fokus Utama | Mengontrol apa yang diproduksi dan pergerakan stok material | Mengontrol jadwal kerja, kapasitas mesin, dan biaya tenaga kerja per tahapan |
Cara Mengoptimalkan Production Order
Production Order yang dikelola secara manual atau tanpa sistem yang terintegrasi cenderung rentan terhadap keterlambatan, kesalahan alokasi bahan baku, hingga pembengkakan biaya produksi yang tidak terdeteksi sejak dini. Optimalisasi production order tidak hanya bergantung pada teknologi yang digunakan, tetapi juga pada bagaimana perusahaan menyusun proses kerja, memanfaatkan data, dan menjaga koordinasi antar divisi. Berikut beberapa langkah yang dapat diterapkan untuk mengoptimalkan pengelolaan production order:
Menerapkan Perencanaan Produksi Berbasis Data
Perencanaan yang akurat menjadi fondasi utama sebelum production order diterbitkan. Perusahaan perlu memanfaatkan data historis penjualan, hasil forecast permintaan, serta output dari Material Requirements Planning (MRP) sebagai dasar penentuan jumlah dan waktu produksi. Ketika perencanaan hanya mengandalkan intuisi atau asumsi tanpa data pendukung, risiko kelebihan stok (overproduction) maupun kekurangan stok (stockout) akan meningkat secara signifikan.
Dengan pendekatan berbasis data, perusahaan juga dapat mengalokasikan sumber daya, baik bahan baku, tenaga kerja, maupun kapasitas mesin, dengan lebih tepat sasaran, sehingga production order yang diterbitkan benar-benar mencerminkan kebutuhan aktual di lapangan.
Melakukan Availability Check Secara Konsisten
Sebelum production order dirilis (release), penting untuk memastikan ketersediaan bahan baku dan kapasitas mesin melalui proses availability check. Langkah ini berfungsi sebagai filter awal untuk mendeteksi potensi kendala, misalnya bahan baku yang belum tersedia di gudang atau jadwal mesin yang sudah terisi penuh, sebelum proses produksi benar-benar dimulai.
Tanpa pengecekan ini, production order berisiko terhenti di tengah jalan, yang pada akhirnya menyebabkan pemborosan waktu dan biaya karena proses harus dijadwalkan ulang.
Mengintegrasikan Production Order dengan Sistem ERP
Production order yang berdiri sendiri tanpa integrasi dengan sistem lain akan sulit dipantau secara real-time. Ketika production order terhubung langsung dengan modul inventory, purchasing, dan finance dalam satu sistem ERP, setiap perubahan status produksi, mulai dari released, in process, hingga completed, dapat langsung tercermin di seluruh departemen terkait.
Hal ini menghilangkan kebutuhan rekonsiliasi manual antar divisi, mempercepat pengambilan keputusan, dan mengurangi risiko informasi yang tidak sinkron antara tim produksi, gudang, dan keuangan.
Menstandarkan BOM dan Routing
Bill of Material (BOM) dan routing produksi yang akurat serta selalu diperbarui menjadi kunci untuk menghindari kesalahan perhitungan kebutuhan material maupun waktu produksi. Perubahan spesifikasi produk, penggantian supplier bahan baku, atau modifikasi proses produksi harus segera direfleksikan dalam BOM dan routing agar production order yang diterbitkan selanjutnya tetap relevan.
Standarisasi ini juga mempermudah proses audit dan analisis, karena setiap production order mengacu pada data yang konsisten dan dapat diperbandingkan dari waktu ke waktu.
Memantau Variance Biaya secara Berkala
Setiap production order mencatat estimasi biaya di awal dan biaya aktual setelah proses produksi selesai. Membandingkan kedua angka ini secara berkala, baik per order maupun secara agregat dalam periode tertentu, memungkinkan perusahaan mengidentifikasi sumber pemborosan sejak dini, misalnya konsumsi bahan baku yang melebihi standar atau jam kerja yang melampaui estimasi.
Analisis variance yang dilakukan secara rutin membantu manajemen mengambil tindakan korektif sebelum masalah tersebut berdampak signifikan terhadap margin keuntungan perusahaan.
Menerapkan Quality Control di Setiap Tahapan
Pemeriksaan kualitas yang hanya dilakukan di akhir proses produksi berisiko membiarkan cacat produksi terus berlanjut hingga tahap-tahap berikutnya, yang pada akhirnya memperbesar kerugian material dan waktu. Sebaliknya, dengan menerapkan quality control di setiap tahapan, mulai dari penerimaan bahan baku, proses produksi antara, hingga produk jadi, perusahaan dapat mendeteksi masalah lebih awal dan mengambil tindakan korektif, seperti rework, sebelum produk cacat sampai ke tangan pelanggan.
Melakukan Evaluasi dan Analisis Rutin
Optimalisasi production order bukan proses satu kali, melainkan siklus yang perlu ditinjau secara berkelanjutan. Perusahaan perlu secara rutin mengevaluasi performa production order, mencakup tingkat keterlambatan penyelesaian, akurasi forecast dibandingkan realisasi, hingga efisiensi penggunaan sumber daya di setiap periode produksi. Evaluasi ini menjadi dasar bagi perusahaan untuk terus menyesuaikan strategi produksi, baik dari sisi perencanaan, alokasi sumber daya, maupun pemilihan teknologi pendukung, agar tetap relevan dengan dinamika permintaan pasar.
Bagaimana ERP Membantu Mengelola Production Order?
Production Order yang dikelola secara manual melalui spreadsheet atau dokumen terpisah cenderung sulit diskalakan seiring bertambahnya volume produksi dan kompleksitas proses bisnis. Software produksi manufaktur berbasis ERP hadir untuk menjembatani kesenjangan ini dengan menyatukan seluruh data dan proses terkait production order ke dalam satu platform terintegrasi, sehingga setiap departemen dapat mengakses informasi yang sama secara real-time. Berikut beberapa peran utama ERP dalam mengelola production order:
- Otomatisasi Penerbitan Order dari Hasil Perencanaan
ERP dapat menerbitkan production order secara otomatis berdasarkan hasil MRP run, forecast penjualan, atau sales order yang telah dikonfirmasi, sehingga mengurangi ketergantungan pada input manual yang rentan kesalahan. - Integrasi Otomatis dengan BOM dan Routing
Saat production order dibuat, ERP secara otomatis menarik data Bill of Material dan routing produksi yang sudah tersimpan dalam sistem, memastikan konsistensi data tanpa perlu input ulang setiap kali order diterbitkan. - Pemantauan Status Produksi secara Real-Time
Setiap perubahan status production order, dari released, in process, hingga completed, dapat dipantau secara langsung oleh seluruh pihak terkait, mulai dari supervisor produksi hingga manajemen, tanpa perlu menunggu laporan manual dari lapangan. - Pengecekan Ketersediaan Bahan Baku Otomatis
ERP menjalankan availability check secara otomatis saat production order dirilis, sehingga potensi kendala bahan baku dapat terdeteksi lebih awal sebelum proses produksi benar-benar dimulai. - Perhitungan Biaya Produksi secara Akurat
Dengan mencatat konsumsi bahan baku, jam kerja, dan biaya overhead secara otomatis, ERP memungkinkan perhitungan biaya aktual yang lebih presisi dibandingkan pencatatan manual, sekaligus mempermudah analisis variance antara biaya rencana dan realisasi. - Ketertelusuran Penuh Sepanjang Siklus Produksi (Traceability)
Karena seluruh data production order tersimpan dalam satu sistem, perusahaan dapat menelusuri riwayat lengkap suatu batch produksi, mulai dari sumber bahan baku, proses yang dilalui, hingga operator yang bertanggung jawab, dengan cepat apabila terjadi masalah kualitas. - Integrasi Lintas Departemen
ERP menghubungkan production order dengan modul inventory, purchasing, sales, dan finance, sehingga perubahan pada satu proses, misalnya keterlambatan produksi, dapat langsung tercermin pada proyeksi pengiriman maupun laporan keuangan tanpa perlu koordinasi manual antar tim. - Dukungan Pengambilan Keputusan Berbasis Data
Dengan data production order yang terpusat dan terstruktur, manajemen dapat menghasilkan laporan analitik, seperti tingkat efisiensi produksi, akurasi forecast, atau performa work center, yang menjadi dasar pengambilan keputusan strategis untuk perbaikan proses ke depannya.
Kedelapan peran software produksi manufaktur tersebut menunjukkan bahwa pengelolaan production order yang efektif tidak lagi bergantung pada koordinasi manual antar bagian, melainkan pada sistem yang mampu menyatukan seluruh proses menjadi satu alur kerja yang saling terhubung.
Mengelola Production Order yang Lebih Terintegrasi
Merancang alur Production Order yang jelas memang menjadi fondasi penting dalam operasional manufaktur, namun tantangan sebenarnya terletak pada bagaimana memastikan setiap tahapannya, mulai dari perencanaan bahan baku, penjadwalan produksi, hingga pelacakan biaya secara real-time, berjalan secara akurat, terkoordinasi di setiap lini, dan terdokumentasi secara konsisten sebagai bagian dari operasional bisnis sehari-hari.
Dengan dukungan software ERP yang dirancang untuk menjawab kompleksitas proses manufaktur modern, perusahaan dapat mendeteksi potensi kendala produksi lebih awal sebelum berkembang menjadi keterlambatan yang merugikan, meningkatkan akurasi data material dan biaya secara real-time, serta memastikan setiap aktivitas produksi dapat dilacak secara transparan kapan pun dibutuhkan, baik untuk keperluan audit internal maupun pengambilan keputusan strategis oleh pemangku kepentingan.
Tanpa sistem yang terintegrasi, berbagai kendala seperti koordinasi manual yang rentan kesalahan, ketidaksesuaian data antar divisi, hingga lambatnya respons terhadap gangguan di lini produksi akan terus menghambat kemampuan bisnis dalam mengeksekusi production order secara efektif. Itulah mengapa semakin banyak perusahaan yang mulai mengadopsi solusi digital seperti SAP Business One, SAP S/4HANA, dan Acumatica untuk mengelola production order secara lebih terpusat, berbasis data real-time, serta adaptif terhadap dinamika permintaan pasar yang terus berkembang.
Hubungi kami sekarang dan temukan bagaimana solusi ERP kami dapat membantu perusahaan Anda membangun pengelolaan Production Order yang lebih efisien, terukur, dan siap menghadapi tantangan operasional jangka panjang.
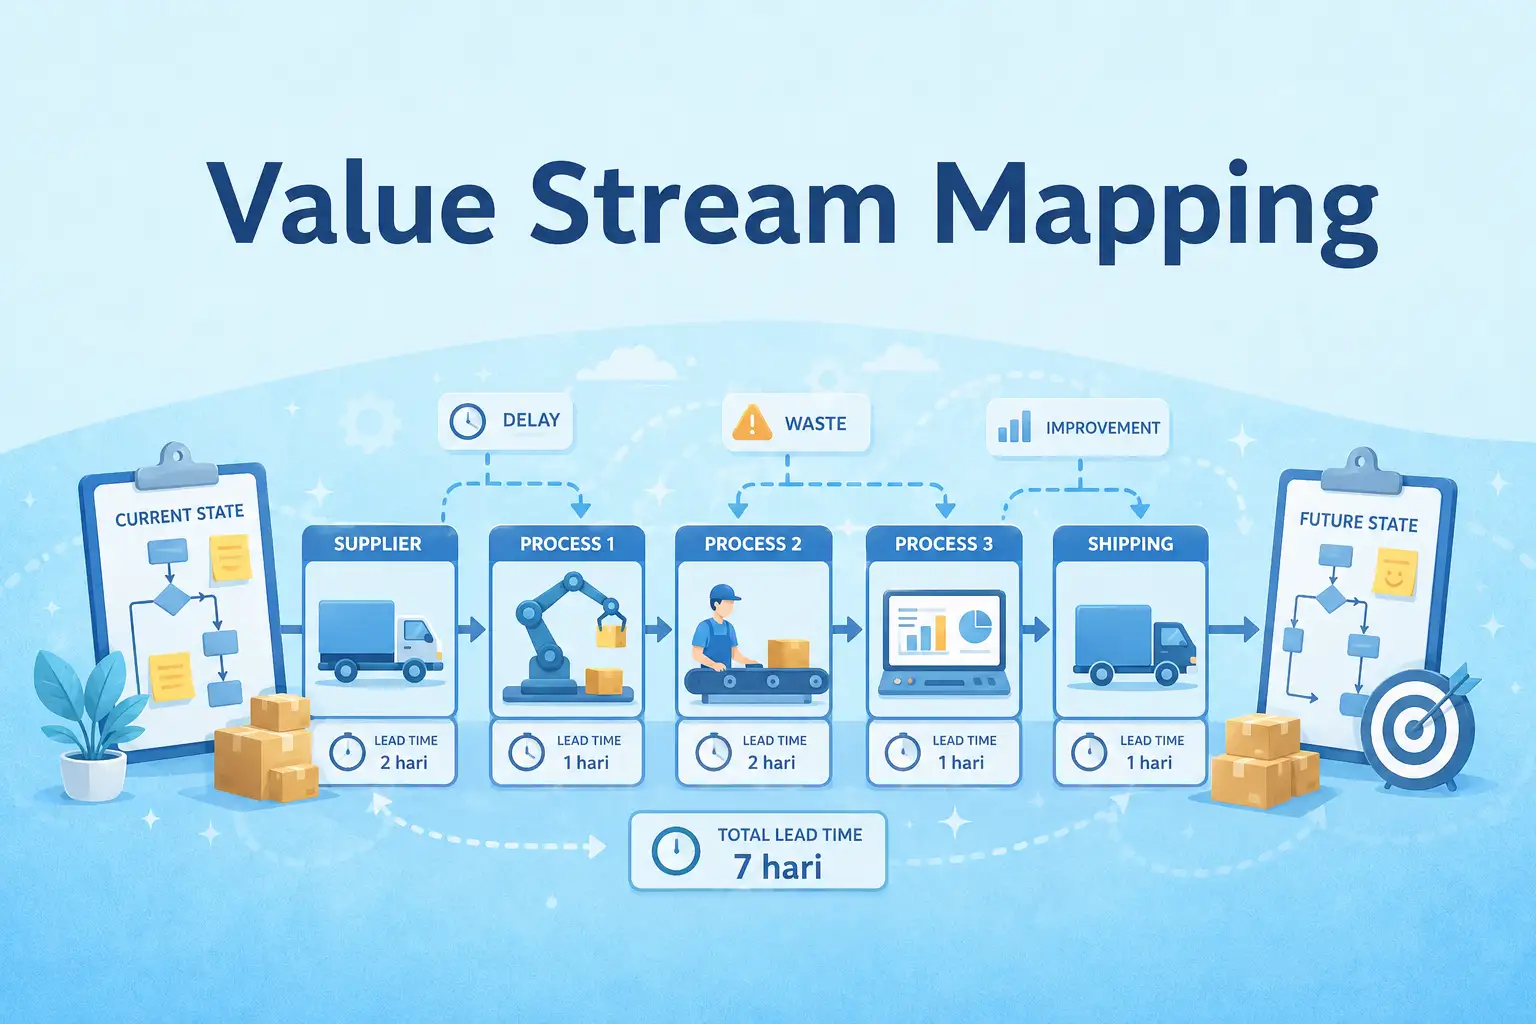
Value Stream Mapping: Pengertian, Manfaat, dan Cara Membuatnya
Value Stream Mapping menjadi salah satu alat visual yang paling banyak digunakan perusahaan manufaktur maupun jasa untuk memahami bagaimana sebuah proses benar-benar berjalan, mulai dari titik permintaan pelanggan hingga produk atau layanan sampai ke tangan mereka. Dengan memetakan setiap tahapan secara detail, perusahaan dapat melihat dengan jelas di mana nilai tercipta dan di mana pemborosan waktu, sumber daya, atau tenaga kerja terjadi selama ini tanpa disadari.
Pendekatan ini berakar dari sistem produksi Toyota dan kini telah diadopsi secara luas lintas industri, karena kemampuannya menyajikan gambaran menyeluruh atas alur informasi dan material dalam satu diagram yang mudah dipahami oleh seluruh tim, baik level operasional maupun manajemen.
- Apa Itu Value Stream Mapping?
- Mengapa Value Stream Mapping Penting bagi Perusahaan?
- Jenis-Jenis Value Stream Mapping
- Komponen Utama dalam Value Stream Mapping
- Cara Membuat Value Stream Mapping
- Waste yang Sering Ditemukan melalui Value Stream Mapping
- Bagaimana ERP Membantu Value Stream Mapping?
- Menuju Value Stream Mapping yang Lebih Terukur dan Berdampak Nyata
Apa Itu Value Stream Mapping?
Value Stream Mapping (VSM) adalah metode visualisasi yang digunakan untuk memetakan seluruh langkah dalam suatu proses bisnis, baik yang memberikan nilai tambah maupun yang tidak, mulai dari bahan baku atau permintaan awal hingga produk atau layanan tersebut sampai ke pelanggan. Peta ini menggambarkan dua alur sekaligus: alur material (pergerakan fisik barang atau komponen) dan alur informasi (bagaimana instruksi, pesanan, atau data berpindah antar bagian dalam proses tersebut).
Berbeda dengan diagram alur proses biasa, VSM tidak hanya menunjukkan urutan aktivitas, tetapi juga menyertakan data kuantitatif di setiap tahapan, seperti waktu siklus (cycle time), waktu tunggu (lead time), tingkat persediaan, dan rasio antara waktu yang menambah nilai dengan waktu yang terbuang. Data-data inilah yang membuat VSM menjadi alat diagnostik, bukan sekadar ilustrasi proses.
Simbol-simbol standar digunakan dalam pemetaan ini, seperti kotak proses, segitiga persediaan, panah dorong (push) dan tarik (pull), serta kotak data untuk mencatat metrik di setiap tahap. Penggunaan simbol yang konsisten memungkinkan tim lintas departemen membaca dan menginterpretasikan peta yang sama tanpa ambiguitas.
Tujuan Value Stream Mapping
Penerapan VSM tidak berhenti pada aktivitas menggambar proses di atas kertas, melainkan diarahkan pada sejumlah tujuan konkret yang berdampak langsung pada efisiensi operasional perusahaan. Melalui pemetaan yang detail dan berbasis data, tim dapat menerjemahkan kondisi proses yang sebelumnya hanya dipahami secara terpisah-pisah menjadi gambaran utuh yang bisa dianalisis dan ditindaklanjuti bersama. Beberapa tujuan spesifik dari penerapan VSM meliputi:
- Mengidentifikasi pemborosan (waste) di setiap tahap proses, baik dalam bentuk waktu tunggu, gerakan berlebih, maupun kelebihan produksi.
- Meningkatkan visibilitas alur kerja sehingga seluruh tim memiliki pemahaman yang sama terhadap proses end-to-end, bukan hanya bagian yang menjadi tanggung jawab masing-masing.
- Menjadi dasar pengambilan keputusan untuk perbaikan proses, apakah perlu penambahan kapasitas, perubahan tata letak, atau otomatisasi pada titik tertentu.
- Menghubungkan strategi perbaikan dengan data nyata, bukan asumsi, karena setiap perubahan yang diusulkan merujuk pada metrik yang terukur dari peta itu sendiri.
Mengapa Value Stream Mapping Penting bagi Perusahaan?
Di banyak perusahaan, proses bisnis berjalan lintas departemen, dan masing-masing bagian cenderung hanya memahami tugasnya sendiri tanpa melihat bagaimana pekerjaan mereka memengaruhi tahap sebelum atau sesudahnya. Kondisi inilah yang sering membuat pemborosan sulit terdeteksi, karena setiap orang menganggap prosesnya sendiri sudah efisien, padahal ketika dilihat secara menyeluruh, banyak waktu terbuang di titik-titik peralihan antar departemen. Value Stream Mapping hadir untuk menjembatani kesenjangan pemahaman ini dengan menyatukan seluruh tahapan proses ke dalam satu gambaran yang bisa dilihat dan didiskusikan bersama.
Ketika sebuah perusahaan mulai menerapkan VSM, hal pertama yang biasanya terungkap adalah seberapa besar selisih antara waktu yang benar-benar menambah nilai dengan total waktu yang dibutuhkan suatu produk atau layanan untuk selesai. Selisih ini kerap mengejutkan, karena aktivitas yang menambah nilai bagi pelanggan sering kali hanya menempati sebagian kecil dari keseluruhan lead time, sementara sisanya habis untuk menunggu, memindahkan barang, atau menunggu persetujuan.
Manfaat VSM juga terasa pada sisi pengambilan keputusan manajemen. Alih-alih mengandalkan laporan yang terpisah-pisah dari tiap divisi, manajemen dapat melihat langsung di mana bottleneck terjadi dan seberapa besar dampaknya terhadap keseluruhan alur produksi atau layanan. Hal ini membuat prioritas perbaikan menjadi lebih terarah, karena investasi waktu dan biaya bisa difokuskan pada titik yang benar-benar memberikan pengaruh terbesar, bukan sekadar berdasarkan keluhan atau intuisi.
Lebih jauh lagi, VSM turut mendorong budaya kolaborasi lintas fungsi di dalam organisasi. Karena peta ini melibatkan input dari berbagai bagian, mulai dari produksi, logistik, hingga customer service, prosesnya sendiri sudah menciptakan ruang diskusi yang sebelumnya jarang terjadi. Tim-tim yang tadinya bekerja secara silo mulai memahami keterkaitan pekerjaan mereka satu sama lain, sehingga solusi yang dihasilkan pun lebih holistik dan tidak hanya menyelesaikan masalah di satu titik saja.
Jenis-Jenis Value Stream Mapping
Dalam praktiknya, Value Stream Mapping tidak hanya terdiri dari satu jenis peta, melainkan dua tahapan yang saling berkaitan dan disusun secara berurutan. Kedua peta ini bekerja sebagai satu kesatuan, di mana peta pertama berfungsi sebagai dasar analisis, sementara peta kedua menjadi arah tujuan perbaikan yang ingin dicapai perusahaan.
Current State Map
Current State Map adalah gambaran kondisi proses yang sedang berjalan saat ini, tanpa ada perubahan atau perbaikan apa pun. Peta ini dibuat berdasarkan observasi langsung di lapangan (gemba walk), bukan berdasarkan dokumen prosedur atau asumsi tim manajemen, karena tujuannya adalah menangkap realitas proses secara akurat, termasuk penyimpangan yang mungkin terjadi dari standar yang seharusnya.
Dalam pembuatannya, tim mencatat setiap tahapan proses beserta data pendukungnya, seperti waktu siklus, waktu changeover, jumlah operator, tingkat persediaan di setiap titik, dan waktu tunggu antar proses. Current State Map inilah yang menjadi titik awal analisis, karena dari sinilah pemborosan dan bottleneck mulai terlihat secara visual.
Future State Map
Future State Map merupakan gambaran kondisi proses yang diinginkan setelah perbaikan dilakukan, dirancang berdasarkan temuan-temuan yang muncul dari Current State Map. Peta ini bukan sekadar visi ideal yang jauh dari realita, melainkan target yang realistis dan bisa dicapai dalam kurun waktu tertentu, dengan mempertimbangkan sumber daya dan kendala yang ada di perusahaan.
Penyusunan Future State Map biasanya melibatkan diskusi lintas tim untuk menentukan langkah mana yang bisa dieliminasi, digabung, disederhanakan, atau diotomatisasi. Peta ini kemudian menjadi acuan dalam menyusun rencana aksi (action plan) yang lebih rinci, lengkap dengan penanggung jawab dan target waktu penyelesaian di setiap inisiatif perbaikan.
Komponen Utama dalam Value Stream Mapping
Untuk bisa membaca dan menyusun Value Stream Mapping dengan tepat, penting memahami elemen-elemen yang membentuk peta ini secara keseluruhan. Setiap komponen memiliki fungsi spesifik dalam menggambarkan aliran proses, baik dari sisi material maupun informasi, sehingga ketika digabungkan, seluruh komponen tersebut mampu menyajikan potret utuh mengenai bagaimana nilai mengalir dari awal hingga akhir proses. Berikut komponen-komponen utama yang umum ditemukan dalam sebuah Value Stream Mapping:
- Process Box (Kotak Proses): Merepresentasikan setiap tahapan aktivitas dalam proses, seperti perakitan, inspeksi, atau pengemasan. Di dalam kotak ini biasanya dicantumkan data pendukung seperti cycle time, jumlah operator, dan tingkat uptime mesin, sehingga setiap tahap dapat dievaluasi secara individual maupun dalam konteks keseluruhan alur.
- Data Box (Kotak Data): Ditempatkan di bawah setiap process box untuk mencatat metrik kuantitatif seperti waktu siklus, waktu changeover, jumlah shift kerja, dan tingkat cacat produk. Data ini menjadi dasar perhitungan efisiensi dan pengambilan keputusan perbaikan.
- Inventory Triangle (Segitiga Persediaan): Simbol segitiga yang menunjukkan adanya penumpukan persediaan atau work-in-process di antara dua tahapan proses. Jumlah dan durasi persediaan yang menumpuk di titik ini sering menjadi indikator utama adanya bottleneck.
- Material Flow Arrow (Panah Alur Material): Menggambarkan pergerakan fisik barang atau komponen dari satu proses ke proses berikutnya, baik dalam bentuk push (didorong berdasarkan jadwal produksi) maupun pull (ditarik berdasarkan permintaan aktual).
- Information Flow Arrow (Panah Alur Informasi): Menunjukkan bagaimana instruksi, jadwal produksi, atau data pesanan berpindah antar bagian, baik secara manual (dengan garis lurus) maupun elektronik (dengan garis zig-zag).
- Timeline (Garis Waktu): Ditempatkan di bagian bawah peta untuk membandingkan waktu yang menambah nilai (value-added time) dengan waktu yang tidak menambah nilai (non-value-added time) di sepanjang proses, sehingga total lead time dapat dihitung secara jelas.
- Customer dan Supplier Icon: Simbol yang merepresentasikan pelanggan dan pemasok sebagai titik awal dan akhir dari value stream, lengkap dengan informasi permintaan atau pasokan yang relevan terhadap proses yang dipetakan.
Simbol dan Ikon dalam Value Stream Mapping
Selain komponen-komponen di atas, VSM juga menggunakan sejumlah simbol standar yang telah disepakati secara luas agar peta dapat dibaca secara konsisten oleh siapa pun, tanpa memandang latar belakang departemen atau level jabatan. Konsistensi simbol ini penting terutama ketika VSM digunakan sebagai alat komunikasi lintas tim atau bahkan lintas lokasi pabrik. Beberapa simbol yang paling sering digunakan meliputi:
- Kotak kendaraan (truk): melambangkan pengiriman barang, baik dari supplier maupun ke customer, lengkap dengan frekuensi pengirimannya.
- Kotak persegi: melambangkan proses atau aktivitas kerja.
- Segitiga: melambangkan persediaan atau penumpukan barang.
- Panah lurus tebal: melambangkan pergerakan material secara push.
- Panah bergerigi: melambangkan pergerakan material secara pull berdasarkan sistem kanban.
- Garis zig-zag: melambangkan aliran informasi elektronik, seperti melalui sistem ERP atau email.
- Garis lurus tipis: melambangkan aliran informasi manual, seperti melalui jadwal kertas atau instruksi lisan.
Cara Membuat Value Stream Mapping
Menyusun Value Stream Mapping memerlukan pendekatan yang sistematis, karena setiap tahap saling berkaitan dan hasil dari satu tahap akan menjadi dasar bagi tahap berikutnya. Berikut langkah-langkah yang umum digunakan dalam membuat VSM secara menyeluruh.
1. Menentukan Produk atau Family Produk yang Akan Dipetakan
Langkah pertama adalah memilih produk, layanan, atau family produk yang akan menjadi fokus pemetaan, karena tidak mungkin memetakan seluruh proses perusahaan sekaligus dalam satu peta. Family produk dipilih berdasarkan kesamaan alur proses, mesin yang digunakan, atau langkah-langkah produksi yang serupa, sehingga hasil pemetaan benar-benar relevan dan bisa diterapkan pada kelompok produk tersebut secara keseluruhan.
2. Membentuk Tim Lintas Fungsi
VSM idealnya disusun oleh tim yang terdiri dari perwakilan berbagai fungsi terkait, seperti produksi, logistik, quality control, hingga customer service, bukan hanya oleh satu departemen saja. Keterlibatan lintas fungsi ini penting agar peta yang dihasilkan mencerminkan realitas proses secara utuh, bukan hanya dari sudut pandang satu bagian yang mungkin belum melihat keterkaitannya dengan bagian lain.
3. Melakukan Gemba Walk untuk Mengumpulkan Data Current State
Tim turun langsung ke lokasi kerja untuk mengamati proses secara nyata, mencatat setiap tahapan beserta data pendukungnya seperti cycle time, waktu tunggu, tingkat persediaan, dan jumlah operator di setiap titik. Data yang dikumpulkan harus berdasarkan pengamatan aktual di lapangan, bukan berdasarkan dokumen standar operasional yang mungkin sudah tidak sesuai dengan kondisi sebenarnya.
4. Menggambar Current State Map
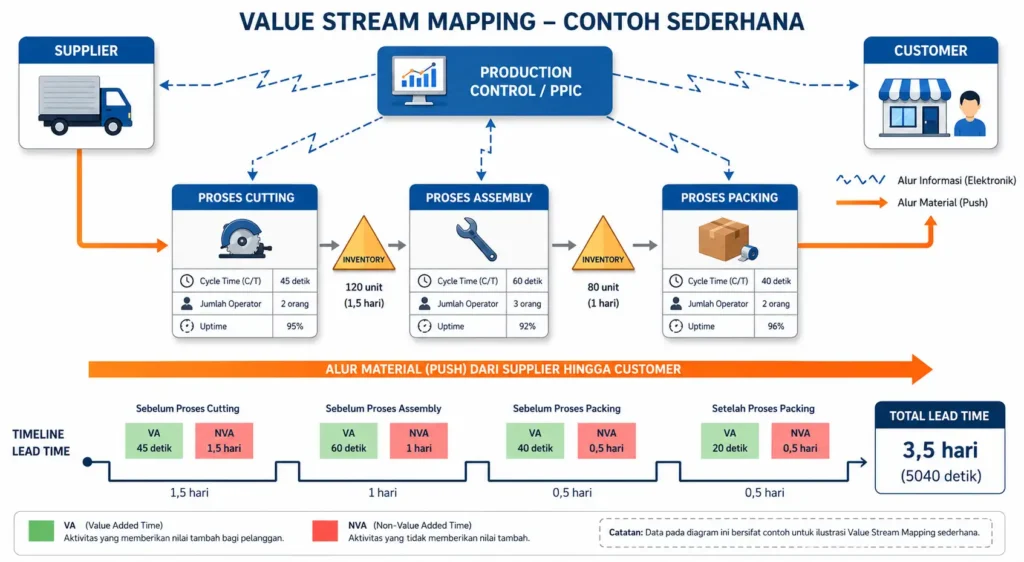
Berdasarkan data yang telah dikumpulkan, tim mulai menggambar Current State Map menggunakan simbol-simbol standar VSM, dimulai dari customer di sisi kanan atas, kemudian proses produksi di bagian tengah, dan supplier di sisi kiri atas. Alur informasi digambar di bagian atas peta, sementara alur material digambar di bagian bawah, lengkap dengan data box di setiap process box.
5. Menghitung Lead Time dan Value-Added Time
Setelah Current State Map selesai digambar, tim menambahkan garis waktu di bagian bawah peta untuk menghitung total lead time dari awal hingga akhir proses, serta memisahkan mana yang termasuk value-added time dan non-value-added time. Perhitungan ini memberikan gambaran jelas mengenai seberapa efisien proses yang berjalan saat ini.
6. Mengidentifikasi Waste dan Bottleneck
Dari Current State Map yang telah lengkap dengan data, tim menganalisis titik-titik mana saja yang menunjukkan pemborosan, baik dalam bentuk waktu tunggu berlebih, penumpukan persediaan, maupun langkah-langkah yang sebenarnya tidak memberikan nilai tambah bagi pelanggan. Titik-titik ini kemudian ditandai sebagai area prioritas untuk perbaikan.
7. Merancang Future State Map
Berdasarkan hasil analisis waste dan bottleneck, tim merancang Future State Map yang menggambarkan kondisi proses yang diinginkan setelah perbaikan diterapkan. Perancangan ini mempertimbangkan solusi seperti penerapan sistem pull, pengurangan waktu changeover, atau penyeimbangan beban kerja antar stasiun kerja.
8. Menyusun Rencana Aksi dan Implementasi
Langkah terakhir adalah menerjemahkan Future State Map menjadi rencana aksi yang konkret, lengkap dengan penanggung jawab, target waktu, dan indikator keberhasilan di setiap inisiatif perbaikan. Rencana ini kemudian dijalankan secara bertahap, dengan evaluasi berkala untuk memastikan implementasi berjalan sesuai dengan target yang telah ditetapkan.
9. Contoh Value Stream Mapping Sederhana
Agar lebih mudah dipahami, berikut ilustrasi sederhana penerapan Value Stream Mapping pada proses produksi sebuah komponen, mulai dari kedatangan bahan baku dari supplier, melalui tiga tahap proses utama, hingga pengiriman produk jadi ke customer. Peta ini menunjukkan bagaimana alur material dan alur informasi digambarkan berdampingan, lengkap dengan data cycle time dan inventory di setiap titik, sehingga bottleneck maupun waste dapat langsung terlihat secara visual.
Waste yang Sering Ditemukan melalui Value Stream Mapping
Salah satu kekuatan utama Value Stream Mapping adalah kemampuannya mengungkap pemborosan yang sebelumnya tidak disadari oleh tim, karena selama ini dianggap sebagai bagian normal dari proses kerja. Dalam konsep lean manufacturing, pemborosan ini dikenal dengan istilah tujuh waste (seven wastes), dan hampir semuanya dapat teridentifikasi dengan jelas begitu proses dipetakan secara visual melalui VSM. Berikut jenis-jenis waste yang paling sering ditemukan:
- Defects (Cacat Produk): Produk yang tidak memenuhi standar kualitas sehingga harus diperbaiki ulang (rework) atau bahkan dibuang, yang berdampak langsung pada pemborosan waktu, material, dan tenaga kerja.
- Overproduction (Produksi Berlebih): Memproduksi barang lebih banyak atau lebih cepat dari yang dibutuhkan customer, sehingga menimbulkan penumpukan persediaan dan biaya penyimpanan yang tidak perlu. Waste ini biasanya paling mudah terlihat dari besarnya segitiga inventory di antara dua process box pada peta VSM.
- Waiting (Waktu Tunggu): Jeda waktu di mana operator, mesin, atau material menunggu proses selanjutnya dimulai, baik karena keterlambatan supply, breakdown mesin, maupun ketidakseimbangan beban kerja antar stasiun. Waste ini terlihat jelas pada garis timeline di bagian bawah peta, di mana non-value-added time jauh lebih besar dibanding value-added time.
- Transportation (Transportasi Berlebih): Pergerakan material atau produk dari satu lokasi ke lokasi lain yang sebenarnya tidak menambah nilai, seperti tata letak pabrik yang tidak efisien sehingga barang harus berpindah bolak-balik antar area kerja.
- Overprocessing (Proses Berlebih): Melakukan langkah kerja yang sebenarnya tidak dibutuhkan oleh customer, seperti inspeksi ganda, dokumentasi berlebihan, atau tingkat presisi yang melebihi spesifikasi yang diminta.
- Inventory (Persediaan Berlebih): Penumpukan bahan baku, barang setengah jadi, maupun barang jadi yang melebihi kebutuhan aktual, sehingga mengikat modal kerja dan berisiko menimbulkan kerusakan atau keusangan produk.
- Motion (Gerakan Berlebih): Pergerakan fisik operator yang tidak perlu selama bekerja, seperti harus berjalan jauh untuk mengambil alat atau material karena tata letak stasiun kerja yang kurang ergonomis.
Bagaimana ERP Membantu Value Stream Mapping?
Meskipun Value Stream Mapping pada dasarnya adalah aktivitas manual yang melibatkan observasi langsung di lapangan, penerapannya akan jauh lebih efektif ketika didukung oleh software manufaktur yang mampu menyediakan data akurat dan real-time. Di sinilah peran ERP menjadi sangat relevan, karena banyak metrik yang dibutuhkan dalam VSM, seperti cycle time, tingkat persediaan, hingga lead time, sebenarnya sudah tercatat di dalam sistem, hanya saja sering kali tersebar di berbagai modul atau bahkan masih dicatat secara manual di masing-masing departemen.
Dengan software manufaktur berbasis ERP yang terintegrasi, data-data tersebut dapat ditarik secara otomatis dan konsisten, sehingga tim tidak perlu lagi mengandalkan pencatatan manual yang rawan human error saat menyusun Current State Map. Beberapa cara ERP mendukung proses VSM antara lain:
- Menyediakan data inventory secara real-time, sehingga tim dapat mengetahui dengan akurat berapa lama dan berapa banyak persediaan yang menumpuk di setiap titik proses, tanpa harus melakukan stock opname manual saat gemba walk berlangsung.
- Mencatat cycle time dan downtime mesin secara otomatis, terutama jika software manufaktur ini terintegrasi dengan sistem MES (Manufacturing Execution System) atau IoT di lantai produksi, sehingga data yang digunakan dalam peta benar-benar mencerminkan kondisi aktual.
- Melacak alur informasi antar departemen, mulai dari purchase order, production order, hingga delivery order, sehingga panah alur informasi pada VSM dapat digambarkan dengan lebih presisi sesuai proses bisnis yang sebenarnya berjalan di sistem.
- Mempermudah simulasi Future State, karena dengan data historis yang lengkap, perusahaan dapat memproyeksikan dampak dari perubahan proses, seperti penerapan sistem pull atau pengurangan waktu changeover, sebelum benar-benar diimplementasikan di lapangan.
- Mendukung monitoring berkelanjutan pasca-implementasi, sehingga hasil perbaikan dari Future State Map dapat terus dipantau melalui dashboard software manufaktur, memastikan perbaikan yang telah dilakukan benar-benar berdampak dan tidak kembali ke kondisi awal.
Dengan kombinasi antara pendekatan VSM yang berbasis observasi lapangan dan dukungan data dari software manufaktur yang terstruktur, perusahaan dapat mengambil keputusan perbaikan proses secara lebih cepat, akurat, dan berkelanjutan.
Menuju Value Stream Mapping yang Lebih Terukur dan Berdampak Nyata
Memetakan dan menganalisis Value Stream Mapping secara manual memang menjadi fondasi penting, namun tantangan sesungguhnya terletak pada bagaimana memastikan data yang menjadi dasar peta tersebut, mulai dari cycle time, tingkat persediaan, hingga alur informasi antar proses, tercatat secara akurat, konsisten, dan dapat diakses secara real-time sebagai bagian dari operasional bisnis sehari-hari.
Dengan dukungan software ERP yang dirancang untuk menjawab kompleksitas proses produksi maupun rantai pasok modern, perusahaan dapat mendeteksi potensi bottleneck dan pemborosan lebih awal sebelum berdampak lebih luas pada efisiensi operasional, meningkatkan akurasi data di setiap tahap proses secara real-time, serta memastikan setiap perbaikan yang diusulkan dalam Future State Map dapat diukur dan dilacak secara transparan kapan pun dibutuhkan, baik untuk keperluan evaluasi internal maupun pengambilan keputusan strategis oleh manajemen.
Tanpa sistem yang terintegrasi, berbagai kendala seperti pencatatan manual yang rentan kesalahan, ketidaksesuaian data antar departemen, hingga lambatnya respons terhadap penyimpangan proses akan terus menghambat kemampuan bisnis dalam menjalankan Value Stream Mapping secara berkelanjutan. Itulah mengapa semakin banyak perusahaan yang mulai mengadopsi solusi digital seperti SAP Business One, SAP S/4HANA, dan Acumatica untuk mendukung proses pemetaan dan perbaikan alur kerja secara lebih terpusat, berbasis data real-time, serta adaptif terhadap perubahan kebutuhan operasional yang terus berkembang.
Hubungi kami sekarang dan temukan bagaimana solusi ERP kami dapat membantu perusahaan Anda mewujudkan Value Stream Mapping yang lebih efisien, terukur, dan siap mendukung perbaikan proses jangka panjang.

Corrective Maintenance: Pengertian, Jenis, Cara Kerja dan Cara Optimasinya
Corrective Maintenance menjadi solusi yang tidak terhindarkan ketika sebuah mesin atau peralatan berhenti bekerja secara tiba-tiba di tengah proses produksi. Setiap perusahaan manufaktur pasti pernah menghadapi situasi ini, di mana komponen yang seharusnya masih berfungsi normal justru mengalami kerusakan tanpa peringatan, memaksa tim teknisi untuk turun tangan secepat mungkin.
Pendekatan ini berbeda dari strategi maintenance lain yang sifatnya terjadwal, karena tindakan perbaikan baru dilakukan setelah kerusakan benar-benar terjadi. Lantas, apa sebenarnya yang membedakan pendekatan ini dari jenis maintenance lainnya, dan bagaimana penerapannya di lingkungan industri yang serba cepat?
- Apa Itu Corrective Maintenance?
- Jenis-Jenis Corrective Maintenance
- Bagaimana Corrective Maintenance Bekerja?
- Contoh Corrective Maintenance di Berbagai Industri
- Apa Penyebab Corrective Maintenance Dilakukan?
- Kelebihan dan Kekurangan Corrective Maintenance
- Kapan Corrective Maintenance Sebaiknya Digunakan dibandingkan Maintenance yang Lain?
- Cara Mengoptimalkan Corrective Maintenance
- KPI yang Digunakan pada Corrective Maintenance
- Peran Software ERP untuk Mengelola Corrective Maintenance
- Optimalkan Corrective Maintenance dengan Software ERP yang Tepat
Apa Itu Corrective Maintenance?
Corrective maintenance adalah strategi pemeliharaan yang dilakukan setelah suatu mesin, peralatan, atau komponen mengalami kerusakan atau kegagalan fungsi, dengan tujuan mengembalikan kondisinya seperti semula agar dapat beroperasi kembali secara normal. Berbeda dengan preventive maintenance yang dijadwalkan secara rutin tanpa melihat kondisi aktual mesin, corrective maintenance bersifat reaktif, tindakan perbaikan baru diambil ketika masalah sudah benar-benar muncul, baik itu berupa penurunan performa, suara abnormal, atau kerusakan total yang membuat mesin berhenti beroperasi sepenuhnya.
Pendekatan ini sering disebut juga sebagai breakdown maintenance atau run-to-failure maintenance, karena prinsip dasarnya adalah membiarkan peralatan beroperasi hingga mengalami kegagalan, lalu memperbaikinya. Dalam praktiknya, corrective maintenance melibatkan beberapa tahapan inti seperti identifikasi sumber masalah, diagnosis tingkat kerusakan, penggantian atau perbaikan komponen yang bermasalah, hingga pengujian ulang untuk memastikan mesin kembali berfungsi sesuai standar operasional.
Meski terkesan sederhana, jenis maintenance ini tetap memerlukan sistem pencatatan dan analisis yang baik agar setiap kerusakan yang terjadi dapat menjadi data historis untuk perbaikan strategi maintenance ke depannya.
Tujuan Corrective Maintenance
Setiap tindakan corrective maintenance yang dilakukan sebenarnya mengarah pada beberapa capaian penting bagi kelangsungan operasional perusahaan. Berikut adalah tujuan utama dari penerapan corrective maintenance:
- Menghasilkan data historis kerusakan
Mencatat setiap insiden untuk dijadikan bahan evaluasi dan dasar penyusunan strategi maintenance yang lebih baik ke depannya. - Mengembalikan fungsi peralatan
Memastikan mesin atau komponen yang rusak dapat beroperasi kembali secara normal sesuai standar yang ditetapkan. - Meminimalkan downtime produksi
Mempercepat proses perbaikan agar gangguan operasional tidak berlangsung lebih lama dari yang seharusnya. - Mencegah kerusakan yang lebih parah
Menangani masalah sejak awal sebelum komponen lain ikut terdampak akibat kegagalan yang dibiarkan. - Menjaga keselamatan kerja
Memastikan peralatan yang berpotensi membahayakan operator segera ditangani agar tidak menimbulkan risiko kecelakaan.
Jenis-Jenis Corrective Maintenance
Tidak semua corrective maintenance dijalankan dengan cara yang sama, karena tingkat urgensi dan dampak kerusakan terhadap operasional bisa sangat berbeda-beda di setiap kondisi. Berdasarkan waktu pelaksanaan dan tingkat urgensinya, corrective maintenance umumnya terbagi menjadi tiga jenis utama berikut ini.
Unplanned Corrective Maintenance
Unplanned corrective maintenance terjadi ketika kerusakan muncul secara tiba-tiba tanpa ada tanda peringatan sebelumnya, sehingga tim teknisi harus segera melakukan perbaikan agar proses produksi tidak terhenti lebih lama. Jenis ini paling sering ditemui pada kasus kegagalan komponen kritis seperti motor yang terbakar atau bearing yang patah secara mendadak.
Karena sifatnya yang mendesak, unplanned corrective maintenance kerap menimbulkan biaya yang lebih tinggi dan downtime yang sulit diprediksi, sebab perusahaan tidak memiliki waktu untuk menyiapkan spare part atau tenaga kerja tambahan sebelumnya.
Planned Corrective Maintenance
Berbeda dengan jenis sebelumnya, planned corrective maintenance dilakukan setelah kerusakan terdeteksi lebih dini melalui inspeksi rutin atau laporan operator, namun perbaikannya tidak harus segera dilakukan saat itu juga. Tim maintenance memiliki waktu untuk merencanakan jadwal perbaikan, menyiapkan spare part yang diperlukan, dan mengatur alokasi tenaga kerja secara lebih efisien. Pendekatan ini memungkinkan perusahaan tetap menjalankan proses corrective maintenance tanpa harus mengorbankan kelancaran produksi secara drastis.
Deferred Corrective Maintenance
Deferred corrective maintenance diterapkan ketika kerusakan yang ditemukan tergolong minor dan tidak mengganggu jalannya operasional secara signifikan, sehingga perbaikannya dapat ditunda hingga waktu yang lebih tepat, misalnya saat jadwal shutdown terjadwal berikutnya.
Jenis ini memberikan fleksibilitas bagi perusahaan untuk menggabungkan beberapa pekerjaan perbaikan sekaligus dalam satu periode maintenance, sehingga lebih efisien dari segi waktu dan biaya dibandingkan menangani setiap kerusakan kecil secara terpisah.
Baca juga: Corrective and Preventive Action (CAPA): Panduan Lengkap Implementasi untuk Berbagai Industri
Bagaimana Corrective Maintenance Bekerja?
Proses corrective maintenance pada dasarnya mengikuti rangkaian tahapan yang sistematis, meskipun pemicunya adalah kejadian yang tidak terduga. Semuanya biasanya dimulai dari deteksi kerusakan, baik melalui pengamatan langsung operator, alarm sistem monitoring, maupun laporan dari pengguna mesin yang merasakan adanya keanehan pada performa peralatan. Begitu indikasi masalah ini muncul, langkah selanjutnya adalah pelaporan dan pencatatan insiden, di mana informasi terkait jenis kerusakan, waktu terjadinya, dan dampak yang ditimbulkan dicatat ke dalam sistem agar dapat ditindaklanjuti oleh tim teknisi.
Setelah laporan diterima, tim maintenance akan melakukan diagnosis dan analisis akar masalah untuk memastikan penyebab pasti dari kerusakan tersebut, apakah berasal dari keausan komponen, kesalahan operasional, atau faktor eksternal lainnya. Diagnosis yang tepat ini menjadi penentu agar perbaikan yang dilakukan benar-benar menyelesaikan masalah, bukan sekadar menutupi gejalanya saja. Setelah akar masalah ditemukan, prosesnya berlanjut ke persiapan sumber daya, yaitu menyiapkan spare part, alat kerja, dan tenaga teknisi yang sesuai dengan jenis kerusakan yang dihadapi.
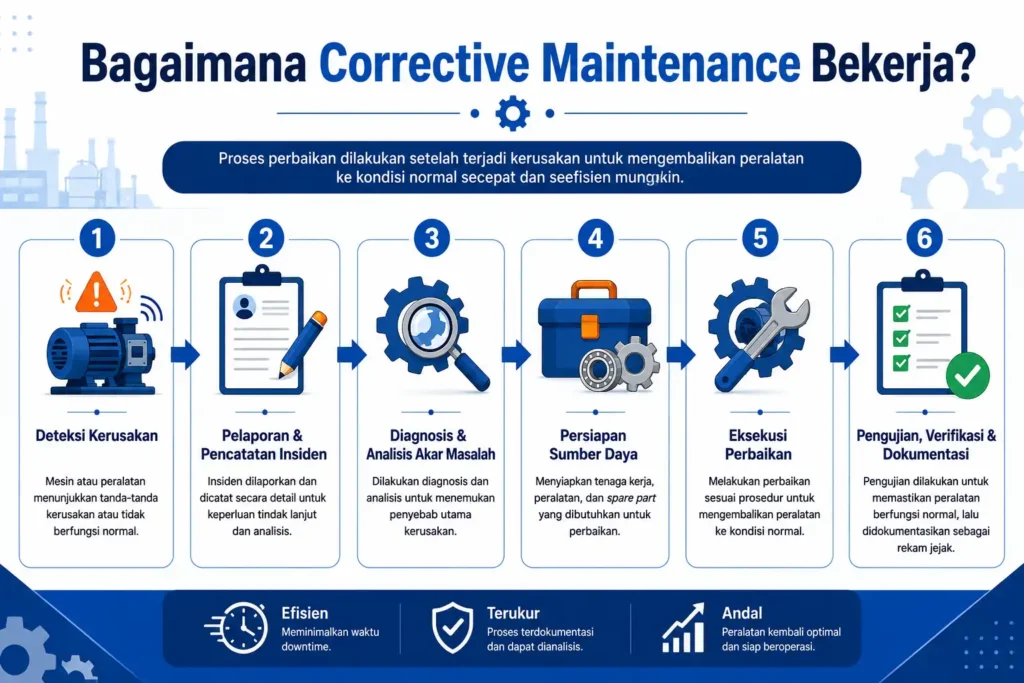
Tahap berikutnya adalah eksekusi perbaikan, di mana teknisi mulai melakukan tindakan nyata seperti penggantian komponen, perbaikan sistem, atau kalibrasi ulang mesin sesuai dengan hasil diagnosis sebelumnya. Setelah perbaikan selesai dilakukan, mesin akan menjalani pengujian dan verifikasi fungsi untuk memastikan bahwa peralatan benar-benar sudah kembali normal dan siap dioperasikan tanpa risiko kegagalan berulang dalam waktu dekat.
Terakhir, seluruh proses ini ditutup dengan dokumentasi dan evaluasi, yaitu pencatatan detail tindakan yang telah dilakukan beserta hasilnya, yang nantinya berguna sebagai data historis untuk menganalisis pola kerusakan dan menyusun strategi maintenance yang lebih baik di masa depan.
Contoh Corrective Maintenance di Berbagai Industri
Penerapan corrective maintenance dapat ditemukan di hampir semua sektor industri yang mengandalkan mesin dan peralatan untuk menjalankan operasionalnya, meskipun jenis kerusakan dan cara penanganannya bisa berbeda-beda tergantung karakteristik proses produksi masing-masing sektor. Setiap industri memiliki tingkat toleransi downtime dan risiko yang berbeda, sehingga pendekatan corrective maintenance yang diterapkan pun disesuaikan dengan kebutuhan spesifiknya. Berikut beberapa contoh penerapan corrective maintenance di berbagai sektor industri.
- Industri Farmasi
Mesin blister packing yang berhenti mendadak karena kegagalan motor penggerak memerlukan corrective maintenance yang cepat dan presisi, mengingat lini produksi farmasi memiliki standar kebersihan dan ketepatan waktu yang sangat ketat. - Industri Manufaktur
Ketika mesin injection molding mengalami kebocoran pada sistem hidroliknya secara tiba-tiba di tengah proses produksi, tim teknisi harus segera melakukan perbaikan pada seal dan komponen hidrolik yang bocor agar lini produksi dapat kembali berjalan tanpa menunggu jadwal maintenance terjadwal. - Industri Makanan dan Minuman (F&B)
Mesin pengisi (filling machine) yang berhenti beroperasi akibat sensor level cairan yang rusak membutuhkan corrective maintenance segera, mengingat keterlambatan penanganan dapat menyebabkan kontaminasi produk atau kerugian akibat bahan baku yang terbuang. - Industri Otomotif
Robot welding pada lini perakitan yang mengalami error pada sistem kalibrasinya memerlukan tindakan perbaikan korektif berupa kalibrasi ulang atau penggantian sensor, karena downtime pada lini perakitan otomotif berdampak langsung pada target produksi harian. - Industri Tekstil
Mesin tenun yang mengalami putus benang berulang akibat komponen tensioner yang sudah aus membutuhkan penggantian komponen secara langsung agar kualitas kain yang dihasilkan tetap sesuai standar. - Industri Pertambangan
Alat berat seperti excavator yang mengalami kebocoran oli hidrolik di lokasi tambang harus segera ditangani oleh tim teknisi lapangan, mengingat kondisi medan yang sulit membuat keterlambatan perbaikan berisiko menghentikan seluruh proses penggalian.
Baca juga: Panduan Lengkap Maintenance Management System untuk Industri Modern
Apa Penyebab Corrective Maintenance Dilakukan?
Kebutuhan akan corrective maintenance pada dasarnya tidak muncul begitu saja, melainkan dipengaruhi oleh berbagai faktor yang berkaitan dengan kondisi mesin, sistem perawatan yang diterapkan, hingga faktor operasional di lapangan. Memahami penyebab-penyebab ini penting bagi perusahaan agar dapat mengevaluasi apakah ketergantungan pada corrective maintenance masih dalam batas wajar atau justru menjadi indikasi adanya kelemahan dalam strategi maintenance secara keseluruhan. Berikut beberapa faktor utama yang umumnya memicu dilakukannya corrective maintenance.
- Keterbatasan anggaran maintenance
Beberapa perusahaan memilih menunda investasi pada predictive atau preventive maintenance karena alasan biaya, sehingga corrective maintenance menjadi satu-satunya pilihan yang tersisa. - Keausan komponen akibat usia pakai
Setiap komponen mesin memiliki batas usia operasional tertentu, dan begitu melewati batas tersebut, risiko kegagalan fungsi akan meningkat secara signifikan. - Minimnya preventive maintenance
Perusahaan yang tidak menjalankan jadwal pemeliharaan rutin secara konsisten cenderung lebih sering menghadapi kerusakan mendadak yang memerlukan tindakan korektif. - Kesalahan operasional (human error)
Penggunaan mesin yang tidak sesuai prosedur standar, seperti melebihi kapasitas beban kerja, dapat memicu kerusakan pada komponen tertentu. - Kualitas spare part yang rendah
Penggunaan komponen pengganti yang tidak sesuai spesifikasi asli sering kali mempercepat kegagalan fungsi mesin dalam jangka pendek. - Faktor lingkungan operasional
Kondisi lingkungan seperti suhu ekstrem, kelembaban tinggi, atau paparan debu berlebih dapat mempercepat proses kerusakan pada komponen mesin.
Kelebihan dan Kekurangan Corrective Maintenance
Seperti halnya strategi maintenance lainnya, corrective maintenance memiliki sisi positif dan negatif yang perlu dipertimbangkan sebelum perusahaan menjadikannya sebagai pendekatan utama dalam pengelolaan aset. Mengetahui kelebihan dan kekurangan ini akan membantu tim maintenance dalam menentukan kapan pendekatan ini cocok digunakan dan kapan sebaiknya dikombinasikan dengan strategi maintenance lain.
| Kelebihan | Kekurangan |
|---|---|
| Tidak memerlukan biaya perencanaan di awal karena tindakan baru dilakukan saat kerusakan terjadi | Downtime cenderung tidak terprediksi dan bisa berlangsung lebih lama dari yang diharapkan |
| Cocok untuk komponen non-kritis yang tidak berdampak besar jika mengalami kegagalan | Biaya perbaikan darurat sering lebih tinggi dibanding perbaikan terjadwal |
| Tidak membutuhkan sistem monitoring kompleks seperti pada predictive maintenance | Berisiko menyebabkan kerusakan sekunder pada komponen lain yang terhubung |
| Mudah diterapkan tanpa investasi teknologi tambahan | Sulit diprediksi kapan kerusakan akan terjadi, sehingga menyulitkan perencanaan sumber daya |
| Memberikan fleksibilitas untuk menunda perbaikan minor (deferred maintenance) | Berpotensi menurunkan usia pakai mesin secara keseluruhan jika terlalu sering dibiarkan rusak |
Kapan Corrective Maintenance Sebaiknya Digunakan dibandingkan Maintenance yang Lain?
Menentukan kapan corrective maintenance menjadi pilihan yang tepat sebenarnya bergantung pada karakteristik mesin, tingkat kekritisan komponen, dan toleransi perusahaan terhadap risiko downtime. Pendekatan ini paling ideal digunakan pada komponen non-kritis yang tidak berdampak signifikan terhadap keseluruhan jalur produksi apabila mengalami kegagalan, sehingga biaya untuk menerapkan strategi maintenance yang lebih kompleks justru tidak sebanding dengan risikonya. Selain itu, corrective maintenance juga cocok diterapkan pada peralatan dengan biaya penggantian yang relatif murah, di mana proses perbaikan atau penggantian komponen jauh lebih efisien dibandingkan harus berinvestasi pada sistem monitoring kondisi secara berkelanjutan.
Pendekatan ini juga menjadi pilihan logis ketika pola kerusakan mesin sulit diprediksi atau tidak mengikuti tren tertentu, sehingga penerapan predictive maintenance yang mengandalkan data sensor dan analisis tren kerusakan menjadi kurang efektif untuk diterapkan. Di sisi lain, ketika perusahaan menghadapi mesin dengan riwayat kerusakan yang sudah dapat dipetakan polanya, beralih ke preventive maintenance akan jauh lebih menguntungkan, karena perawatan terjadwal dapat mencegah kerusakan sebelum benar-benar terjadi dan menghindari downtime yang tidak terduga.
Sebaliknya, untuk aset-aset kritis yang downtime-nya dapat menyebabkan kerugian besar atau membahayakan keselamatan, mengandalkan corrective maintenance saja menjadi pilihan yang berisiko. Pada kondisi seperti ini, kombinasi antara preventive maintenance dan predictive maintenance jauh lebih disarankan untuk meminimalkan kemungkinan kegagalan mendadak sekaligus menjaga kestabilan operasional dalam jangka panjang.
Baca juga : Condition-Based Maintenance dan Perannya dalam Menekan Downtime Produksi
Cara Mengoptimalkan Corrective Maintenance
Meskipun bersifat reaktif, corrective maintenance tetap dapat dijalankan secara lebih efisien apabila perusahaan menerapkan pendekatan yang tepat dalam pengelolaannya. Berikut beberapa cara yang dapat dilakukan untuk mengoptimalkan proses corrective maintenance.
Membangun Sistem Pencatatan Riwayat Kerusakan
Setiap insiden kerusakan yang terjadi sebaiknya dicatat secara terstruktur, mencakup jenis kerusakan, waktu kejadian, komponen yang terdampak, hingga tindakan perbaikan yang dilakukan. Data historis ini menjadi fondasi penting untuk menganalisis pola kerusakan yang berulang, sehingga perusahaan dapat mengidentifikasi apakah suatu komponen perlu dipindahkan ke skema preventive maintenance di masa mendatang. Pencatatan ini akan jauh lebih efisien apabila didukung oleh software ERP yang mampu menyimpan dan mengelola data riwayat kerusakan secara terpusat.
Menyediakan Spare Part Kritis Secara Proaktif
Salah satu penyebab utama lamanya downtime saat corrective maintenance adalah keterlambatan ketersediaan komponen pengganti. Dengan mengidentifikasi komponen-komponen kritis yang berisiko tinggi mengalami kegagalan, perusahaan dapat menyiapkan stok spare part secara proaktif, sehingga proses perbaikan dapat dilakukan lebih cepat begitu kerusakan terdeteksi. Modul inventori pada software manufaktur dapat membantu memantau ketersediaan spare part secara real-time agar stok kritis tidak pernah kosong.
Melatih Tim Teknisi untuk Respons Cepat
Kecepatan dan ketepatan diagnosis sangat bergantung pada kompetensi tim teknisi di lapangan. Pelatihan rutin terkait troubleshooting, penggunaan alat diagnostik, serta prosedur keselamatan kerja akan membantu mempercepat proses identifikasi masalah dan eksekusi perbaikan, sehingga durasi downtime dapat ditekan seminimal mungkin.
Menetapkan Prioritas Berdasarkan Tingkat Kekritisan Aset
Tidak semua kerusakan memiliki urgensi yang sama, sehingga penting bagi perusahaan untuk mengklasifikasikan aset berdasarkan dampaknya terhadap operasional. Dengan adanya sistem prioritas yang jelas, tim maintenance dapat fokus menangani kerusakan pada peralatan kritis terlebih dahulu, sementara kerusakan minor pada aset non-kritis dapat dijadwalkan kemudian sebagai deferred maintenance.
Memanfaatkan Sistem Digital untuk Pelacakan Work Order
Penggunaan software ERP untuk mencatat dan melacak setiap permintaan perbaikan (work order) memungkinkan tim maintenance memantau status pekerjaan secara real-time, mulai dari pelaporan awal hingga verifikasi akhir. Pendekatan ini juga mempermudah proses audit dan evaluasi kinerja maintenance secara keseluruhan, sekaligus mengintegrasikan data maintenance dengan modul produksi dan inventori lainnya dalam satu sistem software manufaktur.
Melakukan Evaluasi Berkala terhadap Frekuensi Kerusakan
Perusahaan perlu secara rutin mengevaluasi frekuensi corrective maintenance yang terjadi pada setiap mesin atau lini produksi. Apabila ditemukan bahwa suatu komponen terus-menerus mengalami kerusakan dalam periode waktu yang singkat, ini menjadi indikasi kuat bahwa strategi maintenance untuk komponen tersebut perlu dievaluasi ulang, baik dengan beralih ke preventive maintenance maupun investasi pada komponen dengan kualitas lebih baik.
Baca juga: Apa itu Total Productive Maintenance (TPM) & Cara Implementasinya?
KPI yang Digunakan pada Corrective Maintenance
Mengukur efektivitas corrective maintenance memerlukan indikator kinerja yang jelas, sehingga perusahaan dapat menilai apakah proses perbaikan yang dilakukan sudah berjalan secara efisien atau masih perlu perbaikan. Berikut beberapa KPI utama yang umum digunakan untuk mengevaluasi kinerja corrective maintenance.
- Work Order Completion Rate
Menunjukkan persentase permintaan perbaikan (work order) yang berhasil diselesaikan dalam jangka waktu yang ditentukan. KPI ini berguna untuk menilai responsivitas dan kapasitas tim maintenance dalam menangani volume pekerjaan corrective yang masuk. - Mean Time to Repair (MTTR)
Mengukur rata-rata waktu yang dibutuhkan untuk menyelesaikan satu siklus perbaikan, mulai dari kerusakan terdeteksi hingga mesin kembali beroperasi normal. Semakin kecil nilai MTTR, semakin efisien proses corrective maintenance yang dijalankan. - Mean Time Between Failures (MTBF)
Menunjukkan rata-rata interval waktu antara satu kegagalan dengan kegagalan berikutnya pada peralatan yang sama. Nilai MTBF yang tinggi mengindikasikan bahwa mesin memiliki keandalan yang baik meski masih menggunakan pendekatan corrective. - Downtime Ratio
Mengukur persentase waktu mesin tidak beroperasi akibat kerusakan dibandingkan dengan total waktu operasional yang direncanakan. KPI ini membantu perusahaan memahami seberapa besar dampak corrective maintenance terhadap produktivitas secara keseluruhan. - Maintenance Cost per Asset
Menghitung total biaya corrective maintenance yang dikeluarkan untuk setiap aset dalam periode tertentu, termasuk biaya spare part, tenaga kerja, dan kerugian akibat downtime. KPI ini berguna untuk mengevaluasi apakah suatu aset masih layak dipertahankan atau perlu diganti. - First Time Fix Rate (FTFR)
Mengukur persentase perbaikan yang berhasil menyelesaikan masalah pada kunjungan atau upaya pertama, tanpa perlu pengulangan tindakan. Tingkat FTFR yang tinggi menunjukkan kompetensi tim teknisi dan ketepatan proses diagnosis yang dilakukan.
Baca juga: 8 Asset Management Software Terbaik di Indonesia 2026
Peran Software ERP untuk Mengelola Corrective Maintenance
Pengelolaan corrective maintenance yang masih dilakukan secara manual sering kali menimbulkan berbagai kendala, mulai dari data kerusakan yang tidak terdokumentasi dengan baik, keterlambatan koordinasi antar divisi, hingga sulitnya melacak histori perbaikan pada setiap aset. Di sinilah peran software ERP menjadi sangat penting, karena sistem ini mampu mengintegrasikan seluruh proses corrective maintenance ke dalam satu platform yang terhubung dengan modul operasional lainnya. Berikut beberapa peran utama software ERP dalam mendukung pengelolaan corrective maintenance secara lebih efektif.
- Sentralisasi Data Aset dan Riwayat Kerusakan
Software ERP memungkinkan seluruh data terkait aset, mulai dari spesifikasi mesin, jadwal perawatan, hingga riwayat kerusakan yang pernah terjadi, tersimpan dalam satu database terpusat. Hal ini memudahkan tim maintenance untuk mengakses informasi historis kapan pun dibutuhkan, tanpa harus mencari dokumen fisik atau spreadsheet yang terpisah-pisah. - Otomatisasi Work Order dan Notifikasi
Begitu kerusakan dilaporkan oleh operator, sistem ERP dapat secara otomatis membuat work order dan mengirimkan notifikasi kepada tim teknisi yang relevan. Proses ini mempercepat respons terhadap insiden kerusakan, sekaligus mengurangi risiko keterlambatan akibat komunikasi manual yang kurang efisien. - Manajemen Inventori Spare Part Secara Real-Time
Modul inventori pada ERP memungkinkan perusahaan memantau ketersediaan spare part secara real-time, termasuk memberikan peringatan otomatis ketika stok komponen kritis mendekati batas minimum. Dengan begitu, proses pengadaan dapat dilakukan lebih awal sebelum kekurangan stok benar-benar menghambat proses perbaikan. - Analisis dan Pelaporan Kinerja Maintenance
ERP menyediakan dashboard analitik yang menampilkan berbagai KPI maintenance secara visual, seperti MTTR, MTBF, dan downtime ratio, sehingga manajemen dapat memantau tren kerusakan dan mengevaluasi efektivitas strategi maintenance yang diterapkan secara berkala. - Integrasi dengan Modul Produksi dan Keuangan
Karena bersifat terintegrasi, data corrective maintenance pada ERP dapat terhubung langsung dengan modul produksi untuk menyesuaikan jadwal output, serta modul keuangan untuk mencatat biaya perbaikan secara otomatis tanpa perlu input data secara berulang. - Mendukung Transisi ke Predictive Maintenance
Data historis kerusakan yang terkumpul dalam sistem ERP dapat dianalisis lebih lanjut untuk mengidentifikasi pola kegagalan, sehingga menjadi dasar yang kuat bagi perusahaan yang ingin bertransisi dari corrective maintenance menuju predictive maintenance di masa mendatang.
Optimalkan Corrective Maintenance dengan Software ERP yang Tepat
Memahami konsep dan strategi Corrective Maintenance yang tepat adalah langkah awal yang krusial, namun tantangan sesungguhnya terletak pada bagaimana memastikan setiap prosesnya, dari deteksi kerusakan, koordinasi tim teknisi, hingga pelacakan riwayat perbaikan secara berkelanjutan, berjalan secara akurat, terkoordinasi di setiap lini, dan terdokumentasi secara konsisten sebagai bagian dari operasional bisnis sehari-hari.
Dengan dukungan software ERP yang dirancang untuk menjawab kompleksitas pengelolaan aset dan perawatan mesin modern, perusahaan dapat merespons kerusakan lebih cepat sebelum berkembang menjadi gangguan produksi yang lebih besar, meningkatkan akurasi data spare part dan biaya perbaikan secara real-time, serta memastikan setiap tindakan corrective maintenance dapat dilacak secara transparan kapan pun dibutuhkan, baik untuk keperluan audit internal maupun pengambilan keputusan strategis oleh pemangku kepentingan.
Tanpa sistem yang terintegrasi, berbagai kendala seperti pencatatan manual yang rentan kesalahan, keterlambatan ketersediaan spare part, hingga lambatnya respons terhadap kerusakan mendadak akan terus menghambat kemampuan bisnis dalam mengelola corrective maintenance secara efektif. Itulah mengapa semakin banyak perusahaan yang mulai mengadopsi solusi digital seperti SAP Business One, SAP S/4HANA, dan Acumatica untuk mengelola maintenance secara lebih terpusat, berbasis data real-time, serta adaptif terhadap dinamika operasional yang terus berkembang.
Hubungi kami sekarang dan temukan bagaimana solusi ERP kami dapat membantu perusahaan Anda membangun strategi Corrective Maintenance yang lebih efisien, terukur, dan siap menghadapi tantangan operasional jangka panjang.
FAQ

Condition-Based Maintenance dan Perannya dalam Menekan Downtime Produksi
Condition-Based Maintenance bukan sekadar pendekatan perawatan mesin, ini adalah cara perusahaan manufaktur modern memutuskan kapan harus bertindak, bukan berdasarkan jadwal, melainkan berdasarkan kondisi nyata aset di lapangan. Di sinilah perbedaan mendasarnya, mesin tidak dirawat karena “sudah waktunya”, tapi karena data menunjukkan bahwa memang perlu.
Downtime produksi yang tidak terencana masih menjadi salah satu sumber kerugian terbesar di sektor industri. Biaya penggantian komponen darurat, hilangnya jam produksi, hingga dampak ke rantai pasok semuanya bisa ditekan secara signifikan ketika tim maintenance bekerja dengan informasi yang tepat pada waktu yang tepat.
Inilah yang membuat Condition-Based Maintenance semakin relevan di era industri berbasis data saat ini.
- Apa Itu Condition-Based Maintenance?
- Bagaimana Cara Kerja Condition-Based Maintenance?
- Komponen Utama Condition-Based Maintenance
- Perbedaan Condition-Based Maintenance dengan Strategi Maintenance Lain
- Parameter yang Umum Dipantau pada Condition-Based Maintenance
- Teknologi yang Mendukung Condition-Based Maintenance
- Contoh Penerapan Condition-Based Maintenance di Berbagai Industri
- Langkah-Langkah Implementasi Condition-Based Maintenance
- Kapan Perusahaan Sebaiknya Menggunakan Condition-Based Maintenance?
- Peran Software ERP dengan Condition-Based Maintenance
- Optimalkan Condition-Based Maintenance dengan Software ERP yang Tepat
Apa Itu Condition-Based Maintenance?
Condition-Based Maintenance adalah strategi perawatan aset yang dilakukan berdasarkan kondisi aktual mesin atau peralatan, bukan berdasarkan interval waktu yang telah ditentukan sebelumnya. Keputusan untuk melakukan perawatan diambil ketika data monitoring menunjukkan adanya tanda-tanda penurunan performa atau potensi kerusakan pada suatu komponen.
Pendekatan ini mengandalkan pengumpulan data secara real-time melalui sensor dan perangkat monitoring yang terpasang langsung pada aset. Data tersebut kemudian dianalisis untuk menentukan apakah kondisi mesin masih dalam batas normal atau sudah mendekati ambang batas yang memerlukan tindakan.
Tujuan Condition-Based Maintenance
Tujuan utama Condition-Based Maintenance adalah memastikan perawatan dilakukan hanya ketika benar-benar dibutuhkan, sehingga perusahaan dapat menghindari dua skenario yang sama-sama merugikan, merawat mesin terlalu dini yang membuang sumber daya, atau terlambat bertindak hingga kerusakan sudah terjadi.
Secara lebih spesifik, CBM dirancang untuk mencapai beberapa tujuan berikut:
- Meningkatkan Keselamatan Kerja
Kondisi mesin yang selalu terpantau mengurangi risiko kegagalan mendadak yang dapat membahayakan operator di lapangan. Deteksi dini terhadap anomali memberi waktu yang cukup untuk mengambil tindakan pencegahan sebelum situasi menjadi berbahaya. - Meminimalkan Downtime Tidak Terencana
Dengan memantau kondisi aset secara berkelanjutan, tim maintenance dapat mendeteksi anomali lebih awal dan menjadwalkan perawatan sebelum kerusakan benar-benar terjadi, sehingga lini produksi tidak terhenti secara mendadak. - Mengoptimalkan Penggunaan Sumber Daya Maintenance
CBM membantu tim maintenance bekerja lebih terarah karena tindakan perawatan hanya dilakukan pada aset yang memang menunjukkan indikasi masalah, bukan pada semua mesin secara merata berdasarkan jadwal. - Memperpanjang Umur Aset
Perawatan yang dilakukan pada waktu yang tepat mencegah kerusakan yang lebih parah pada komponen. Aset yang dirawat secara presisi cenderung memiliki masa pakai yang lebih panjang dibandingkan yang dirawat secara berlebihan atau dibiarkan hingga rusak. - Mengurangi Biaya Perawatan Jangka Panjang
Dengan menghindari perawatan yang tidak perlu sekaligus mencegah kerusakan besar, perusahaan dapat menekan total biaya perawatan secara signifikan dalam jangka panjang.
Manfaat Condition-Based Maintenance
Penerapan Condition-Based Maintenance memberikan dampak langsung pada efisiensi operasional secara menyeluruh. Perusahaan yang mengadopsi pendekatan ini tidak hanya merasakan manfaat dari sisi teknis, tetapi juga dari sisi finansial dan operasional jangka panjang.
Berikut manfaat konkret yang dapat dirasakan perusahaan:
- Efisiensi Biaya Operasional yang Lebih Tinggi
Perawatan berbasis kondisi menghilangkan pengeluaran yang tidak perlu akibat perawatan terjadwal yang dilakukan meski mesin masih dalam kondisi prima. Dana yang sebelumnya terbuang dapat dialokasikan ke kebutuhan operasional lain yang lebih mendesak. - Keandalan Mesin yang Lebih Konsisten
Pemantauan kondisi secara real-time memastikan bahwa setiap potensi masalah teridentifikasi sejak dini. Hasilnya, mesin beroperasi dalam kondisi optimal lebih lama dan frekuensi gangguan produksi berkurang secara signifikan. - Perencanaan Produksi yang Lebih Stabil
Ketika jadwal perawatan dapat diprediksi berdasarkan data kondisi aktual, tim produksi memiliki visibilitas yang lebih baik dalam merencanakan kapasitas dan output, tanpa harus khawatir dengan gangguan mendadak yang sulit diantisipasi. - Pengambilan Keputusan Berbasis Data
CBM menghasilkan rekam jejak data kondisi aset yang kaya dan terstruktur. Data ini tidak hanya berguna untuk keputusan perawatan jangka pendek, tetapi juga menjadi dasar analisis jangka panjang untuk perencanaan penggantian aset dan investasi peralatan baru. - Peningkatan Produktivitas Tim Maintenance
Tim maintenance tidak lagi menghabiskan waktu untuk memeriksa mesin yang sebenarnya masih berfungsi baik. Mereka dapat memfokuskan tenaga dan keahlian pada aset yang benar-benar membutuhkan perhatian, sehingga produktivitas dan moral tim meningkat. - Kepatuhan terhadap Standar Industri yang Lebih Mudah
Dokumentasi kondisi aset yang dihasilkan dari sistem CBM memudahkan perusahaan dalam memenuhi persyaratan audit dan standar industri, karena setiap keputusan perawatan didukung oleh data yang tercatat dengan baik
Bagaimana Cara Kerja Condition-Based Maintenance?
Semuanya dimulai dari pengumpulan data secara real-time. Sensor-sensor yang terpasang langsung pada mesin atau peralatan bekerja tanpa henti memantau berbagai parameter seperti getaran, suhu, tekanan, dan kebisingan. Data ini dikumpulkan secara kontinu dan dikirimkan ke sistem monitoring yang menjadi pusat kendali seluruh proses CBM.
Data mentah yang masuk kemudian melewati tahap analisis dan pemrosesan. Di sinilah sistem bekerja untuk menginterpretasikan angka-angka tersebut, membandingkannya dengan ambang batas normal yang telah ditentukan sebelumnya. Jika pembacaan sensor masih berada dalam rentang aman, tidak ada tindakan yang diperlukan dan mesin terus beroperasi seperti biasa.

Situasi berubah ketika sistem mendeteksi anomali atau tren penurunan performa. Misalnya, getaran pada motor yang secara bertahap meningkat selama beberapa hari, atau suhu bearing yang mulai melampaui batas toleransi. Pada titik ini, sistem akan memicu peringatan otomatis kepada tim maintenance bahwa ada sesuatu yang perlu diperiksa lebih lanjut.
Tim maintenance kemudian melakukan evaluasi dan diagnosis berdasarkan data yang diterima. Mereka menentukan tingkat urgensi, apakah mesin perlu segera dihentikan untuk diperbaiki, atau masih bisa beroperasi dalam pengawasan ketat sambil menunggu jadwal perawatan yang lebih terencana. Fleksibilitas inilah yang membedakan CBM dari pendekatan lain yang lebih kaku.
Setelah tindakan perawatan dilakukan, data kondisi aset terus dicatat dan diakumulasi dari waktu ke waktu. Rekam jejak ini menjadi semakin berharga karena memungkinkan tim untuk memahami pola degradasi masing-masing aset, kapan biasanya suatu komponen mulai menunjukkan tanda-tanda keausan, dan berapa lama rata-rata umur pakainya sebelum perlu diganti. Dengan pemahaman ini, keputusan perawatan ke depannya menjadi semakin akurat dan tepat sasaran.
Komponen Utama Condition-Based Maintenance
Condition-Based Maintenance tidak berjalan sendiri sebagai sebuah konsep abstrak, ia didukung oleh serangkaian komponen yang bekerja secara terintegrasi untuk menghasilkan keputusan perawatan yang akurat dan tepat waktu. Setiap komponen memiliki peran spesifik, dan ketika salah satunya tidak berfungsi optimal, keseluruhan sistem akan kehilangan efektivitasnya.
Sensor dan Perangkat Monitoring
Sensor adalah titik awal dari seluruh proses CBM. Perangkat ini dipasang langsung pada mesin atau aset untuk mengukur berbagai parameter kondisi secara kontinu. Jenis sensor yang digunakan sangat beragam tergantung pada parameter yang dipantau, mulai dari sensor getaran, sensor suhu, sensor tekanan, hingga sensor akustik yang mendeteksi perubahan suara pada komponen bergerak. Tanpa sensor yang tepat dan terpasang dengan benar, seluruh sistem CBM tidak akan memiliki fondasi data yang dapat diandalkan.
Sistem Pengumpulan dan Transmisi Data
Data yang dikumpulkan oleh sensor perlu dikirimkan ke pusat pemrosesan secara cepat dan akurat. Di sinilah sistem pengumpulan data berperan, baik melalui koneksi kabel maupun nirkabel, data dari ratusan sensor di seluruh lantai produksi dikumpulkan dan diteruskan ke sistem analisis secara real-time. Keandalan infrastruktur transmisi data ini sangat menentukan seberapa responsif sistem CBM dalam mendeteksi anomali.
Platform Analisis dan Pemrosesan Data
Setelah data terkumpul, dibutuhkan platform yang mampu mengolah volume data besar secara cepat dan menghasilkan insight yang dapat ditindaklanjuti. Platform ini bekerja dengan membandingkan data aktual terhadap ambang batas yang telah dikonfigurasi, mendeteksi tren penurunan performa, dan dalam sistem yang lebih canggih, menggunakan algoritma machine learning untuk memprediksi kapan suatu komponen akan mencapai titik kritis.
Sistem Peringatan dan Notifikasi
Analisis data tidak akan berguna jika hasilnya tidak sampai ke tangan yang tepat pada waktu yang tepat. Sistem peringatan bertugas menerjemahkan hasil analisis menjadi notifikasi yang dapat segera ditindaklanjuti oleh tim maintenance, baik melalui dashboard monitoring, notifikasi aplikasi mobile, maupun integrasi langsung dengan sistem manajemen perawatan yang sudah ada di perusahaan.
Tim Maintenance yang Terlatih
Teknologi secanggih apapun tetap membutuhkan manusia yang mampu menginterpretasikan data dan mengambil keputusan yang tepat. Tim maintenance yang terlatih dalam membaca output sistem CBM, memahami pola degradasi aset, dan menentukan prioritas tindakan adalah komponen yang sama pentingnya dengan perangkat keras dan perangkat lunak yang digunakan. Investasi pada pelatihan tim sering kali menjadi faktor pembeda antara implementasi CBM yang berhasil dan yang tidak memberikan hasil optimal.
Sistem Dokumentasi dan Manajemen Aset
Setiap tindakan perawatan yang dilakukan perlu dicatat dan dikaitkan dengan data kondisi aset yang memicunya. Sistem dokumentasi yang baik memungkinkan perusahaan membangun rekam jejak historis yang kaya untuk setiap aset, yang pada akhirnya menjadi bahan analisis untuk terus menyempurnakan strategi perawatan ke depannya.
Perbedaan Condition-Based Maintenance dengan Strategi Maintenance Lain
Dalam dunia perawatan aset industri, tidak ada satu pendekatan yang cocok untuk semua situasi. Setiap strategi maintenance lahir dari kebutuhan yang berbeda dan membawa konsekuensi operasional yang berbeda pula. Menempatkan CBM dalam konteks strategi lain membantu perusahaan memahami di mana posisinya dan mengapa pendekatannya berbeda secara fundamental.
| Aspek | Corrective Maintenance | Preventive Maintenance | Condition-Based Maintenance | Predictive Maintenance |
|---|---|---|---|---|
| Dasar Tindakan | Setelah kerusakan terjadi | Jadwal berkala | Kondisi aktual aset | Prediksi berbasis algoritma |
| Waktu Intervensi | Reaktif | Terjadwal | Saat anomali terdeteksi | Sebelum anomali terjadi |
| Kebutuhan Teknologi | Minimal | Minimal | Sensor dan monitoring | AI dan machine learning |
| Biaya Awal | Rendah | Rendah | Menengah | Tinggi |
| Risiko Downtime | Sangat tinggi | Menengah | Rendah | Sangat Rendah |
| Cocok Untuk | Aset non-kritis | Aset dengan pola keausan teratur | Aset kritis dengan parameter terukur | Operasi skala besar dengan data historis kaya |
Dari tabel di atas terlihat bahwa Condition-Based Maintenance berada di tengah spektrum antara pendekatan reaktif dan prediktif. CBM lebih canggih dari Preventive Maintenance karena tidak bergantung pada jadwal yang kaku, namun tidak membutuhkan investasi teknologi sebesar Predictive Maintenance yang mengandalkan algoritma AI dan volume data historis yang sangat besar.
Yang membedakan CBM secara paling mendasar adalah prinsip intervensi berbasis bukti, tindakan perawatan hanya dilakukan ketika data kondisi aktual memang mengindikasikan kebutuhan tersebut. Ini menjadikan CBM sebagai pilihan yang sangat rasional bagi perusahaan yang ingin bergerak melampaui perawatan jadwal tanpa harus langsung melompat ke implementasi sistem prediktif yang kompleks dan mahal.
Baca juga: Breakdown Maintenance: Pengertian, Jenis, dan Kapan Strategi Ini Tepat Digunakan
Parameter yang Umum Dipantau pada Condition-Based Maintenance
Efektivitas Condition-Based Maintenance sangat bergantung pada ketepatan dalam memilih parameter yang dipantau. Tidak semua parameter relevan untuk semua jenis aset, setiap mesin memiliki karakteristik operasional yang berbeda, dan pemilihan parameter yang salah bisa membuat sistem monitoring kehilangan kemampuannya mendeteksi masalah secara dini.
Getaran (Vibration)
Getaran adalah salah satu parameter paling umum dipantau dalam sistem CBM, terutama pada mesin-mesin bergerak seperti motor, pompa, kompresor, dan turbin. Perubahan pola getaran seringkali menjadi sinyal pertama bahwa ada ketidakseimbangan, keausan pada bearing, atau misalignment pada komponen rotating. Sensor accelerometer yang terpasang pada titik-titik strategis mesin mampu mendeteksi perubahan ini jauh sebelum kerusakan fisik terlihat secara kasat mata.
Suhu (Temperature)
Kenaikan suhu yang tidak normal hampir selalu mengindikasikan adanya masalah, entah itu gesekan berlebih, overloading, atau kegagalan sistem pendingin. Parameter suhu dipantau pada komponen seperti bearing, motor listrik, panel kontrol, hingga sistem hidrolik. Sensor infrared dan thermocouple menjadi perangkat yang paling umum digunakan untuk pemantauan suhu secara kontinu.
Tekanan (Pressure)
Pada sistem hidrolik, pneumatik, dan perpipaan, tekanan adalah parameter kritis yang mencerminkan kondisi keseluruhan sistem. Penurunan tekanan yang tidak wajar bisa mengindikasikan kebocoran, penyumbatan, atau kegagalan pada pompa. Sebaliknya, tekanan yang terlalu tinggi bisa menjadi tanda adanya hambatan dalam sistem yang jika dibiarkan dapat berujung pada kerusakan yang lebih serius.
Kebisingan Akustik (Acoustic Emission)
Setiap mesin memiliki profil suara operasional normalnya sendiri. Ketika suara mulai berubah, muncul bunyi gesekan, dentingan, atau frekuensi yang tidak biasa, ini seringkali menjadi indikator awal adanya masalah mekanis. Teknologi acoustic emission mampu mendeteksi perubahan suara pada frekuensi yang bahkan tidak dapat didengar oleh telinga manusia, menjadikannya alat yang sangat sensitif untuk deteksi dini kerusakan.
Kualitas Pelumas (Oil Analysis)
Kondisi oli atau pelumas pada mesin menyimpan banyak informasi tentang kesehatan komponen internal. Analisis pelumas dapat mengungkap kandungan partikel logam yang menandakan keausan, perubahan viskositas yang mempengaruhi kemampuan pelumasan, hingga kontaminasi yang bisa mempercepat degradasi komponen. Parameter ini sangat relevan untuk mesin-mesin berat seperti gearbox, turbin, dan kompresor berkapasitas besar.
Arus dan Tegangan Listrik (Electrical Parameters)
Pada motor listrik dan peralatan elektrikal, fluktuasi arus dan tegangan yang tidak normal bisa menjadi indikator awal masalah pada winding, isolasi, atau koneksi listrik. Pemantauan parameter elektrikal memungkinkan tim maintenance mendeteksi potensi kegagalan motor sebelum menyebabkan downtime yang berdampak pada seluruh lini produksi.
Baca juga: SCADA: Sistem Kunci untuk Memantau dan Mengendalikan Proses Industri
Teknologi yang Mendukung Condition-Based Maintenance
Perkembangan teknologi dalam satu dekade terakhir telah mengubah CBM dari pendekatan yang hanya bisa diterapkan oleh perusahaan besar dengan anggaran besar, menjadi strategi yang semakin terjangkau dan dapat diimplementasikan oleh perusahaan di berbagai skala. Setiap lapisan teknologi berikut berkontribusi pada kemampuan sistem CBM untuk bekerja secara akurat dan efisien.
Internet of Things (IoT)
IoT menjadi tulang punggung infrastruktur CBM modern. Melalui jaringan sensor yang terhubung secara nirkabel, data kondisi aset dari seluruh lantai produksi dapat dikumpulkan dan dikirimkan secara real-time tanpa membutuhkan infrastruktur kabel yang rumit dan mahal. Kemampuan IoT untuk menghubungkan ratusan hingga ribuan titik monitoring sekaligus menjadikannya teknologi yang tidak tergantikan dalam implementasi CBM berskala besar.
Machine Learning dan Kecerdasan Buatan
Jika IoT bertugas mengumpulkan data, maka machine learning bertugas memaknainya. Algoritma machine learning mampu menganalisis pola dalam volume data yang jauh melampaui kapasitas analisis manusia, mendeteksi tren degradasi yang sangat halus, mengidentifikasi korelasi antar parameter yang tidak terlihat secara intuitif, dan secara bertahap meningkatkan akurasi prediksinya seiring bertambahnya data historis yang terakumulasi.
Cloud Computing
Volume data yang dihasilkan oleh sistem CBM sangat besar dan terus bertumbuh. Cloud computing menyediakan infrastruktur penyimpanan dan pemrosesan yang skalabel tanpa membutuhkan investasi besar pada server fisik di lokasi. Lebih dari itu, platform berbasis cloud memungkinkan tim maintenance mengakses dashboard monitoring dari mana saja, memberikan fleksibilitas yang sangat dibutuhkan dalam operasi industri modern.
Digital Twin
Digital twin adalah representasi virtual dari aset fisik yang diperbarui secara real-time berdasarkan data sensor. Teknologi ini memungkinkan tim maintenance untuk mensimulasikan berbagai skenario kondisi mesin secara virtual sebelum mengambil keputusan di lapangan. Dengan digital twin, perusahaan dapat memahami bagaimana sebuah aset akan berperilaku dalam kondisi tertentu tanpa harus mengambil risiko pada mesin yang sebenarnya.
Sistem CMMS dan Software Manufaktur
Computerized Maintenance Management System atau CMMS adalah platform yang mengintegrasikan seluruh aktivitas maintenance, dari pencatatan work order, manajemen suku cadang, hingga pelaporan performa aset. Dalam ekosistem industri yang lebih luas, CMMS seringkali menjadi bagian dari software manufaktur yang lebih komprehensif seperti sistem ERP, di mana data kondisi aset dari sistem CBM dapat langsung terhubung dengan perencanaan produksi, manajemen inventaris, dan pengendalian biaya operasional secara menyeluruh.
Augmented Reality (AR) dalam Maintenance
Teknologi AR mulai menemukan perannya dalam eksekusi perawatan di lapangan. Teknisi yang menggunakan perangkat AR dapat melihat overlay informasi kondisi aset, panduan prosedur perbaikan, dan data historis langsung pada tampilan visual mesin yang sedang mereka tangani. Ini mempercepat proses diagnosis, mengurangi kesalahan teknis, dan memungkinkan teknisi dengan pengalaman lebih sedikit untuk menangani pekerjaan yang sebelumnya hanya bisa dilakukan oleh tenaga ahli senior.
Baca juga: 8 Asset Management Software Terbaik di Indonesia 2026
Contoh Penerapan Condition-Based Maintenance di Berbagai Industri
Condition-Based Maintenance bukan pendekatan yang eksklusif untuk satu sektor saja. Fleksibilitas penerapannya justru menjadi salah satu kekuatan terbesarnya, selama ada aset yang dapat dipasangi sensor dan memiliki parameter yang terukur, CBM dapat diadaptasi. Berikut bagaimana berbagai industri memanfaatkan pendekatan ini dalam operasional mereka sehari-hari.
- Industri Farmasi dan Makanan
Di sektor ini, keandalan mesin tidak hanya soal produktivitas, ini juga soal kepatuhan terhadap standar sanitasi dan regulasi ketat. CBM memantau kondisi mesin pengemas, mixer, dan sistem pendingin untuk memastikan tidak ada penurunan performa yang dapat berdampak pada kualitas produk atau menyebabkan kontaminasi. Dokumentasi kondisi aset yang dihasilkan sistem CBM juga memudahkan proses audit regulasi. - Industri Manufaktur
Di lantai produksi, CBM diterapkan pada mesin-mesin kritis seperti motor penggerak, conveyor, kompresor, dan sistem hidrolik. Sensor getaran dan suhu dipasang pada titik-titik yang paling rentan mengalami keausan. Ketika sebuah motor mulai menunjukkan pola getaran yang menyimpang dari baseline normalnya, sistem langsung memicu peringatan sebelum motor tersebut sempat mati di tengah siklus produksi yang sedang berjalan. - Industri Energi dan Pembangkit Listrik
Turbin, generator, dan transformator adalah aset dengan nilai sangat tinggi yang tidak boleh mengalami kegagalan mendadak. Di sektor ini, CBM memantau parameter seperti suhu oli, getaran rotor, dan kualitas isolasi secara berkelanjutan. Downtime pada pembangkit listrik bukan hanya kerugian finansial bagi operator, dampaknya bisa meluas ke ribuan konsumen yang bergantung pada pasokan listrik yang stabil. - Industri Minyak dan Gas
Pipeline, pompa, dan kompresor di fasilitas migas beroperasi dalam kondisi ekstrem dengan tekanan dan suhu tinggi. CBM di sektor ini sangat kritis karena kegagalan komponen tidak hanya berarti downtime produksi, tetapi juga membawa risiko keselamatan dan lingkungan yang serius. Pemantauan tekanan dan acoustic emission pada pipeline membantu mendeteksi kebocoran atau keretakan dinding pipa sebelum berkembang menjadi insiden yang lebih besar. - Industri Transportasi dan Penerbangan
Maskapai penerbangan menggunakan CBM untuk memantau kondisi mesin pesawat selama penerbangan berlangsung. Data dari ratusan sensor yang tertanam pada mesin dikirimkan secara real-time ke pusat kontrol di darat, memungkinkan tim teknik untuk mengidentifikasi anomali dan mempersiapkan tindakan perawatan bahkan sebelum pesawat mendarat. Pendekatan serupa juga diterapkan pada industri kereta api untuk memantau kondisi roda, rem, dan sistem propulsi. - Industri Pertambangan
Alat berat seperti excavator, dump truck, dan crusher beroperasi dalam kondisi lingkungan yang sangat keras, debu, getaran intens, dan beban kerja tinggi yang mempercepat keausan komponen. CBM membantu operator tambang memantau kondisi mesin-mesin ini secara terpusat meskipun tersebar di area operasi yang sangat luas, memungkinkan jadwal perawatan yang lebih terencana dan mengurangi risiko kerusakan fatal di tengah operasi penambangan.
Baca juga: Panduan Lengkap Maintenance Management System untuk Industri Modern
Langkah-Langkah Implementasi Condition-Based Maintenance
Mengimplementasikan Condition-Based Maintenance bukan sekadar memasang sensor pada mesin lalu menunggu data masuk. Ada rangkaian langkah yang perlu dijalankan secara sistematis agar sistem CBM benar-benar memberikan nilai tambah bagi operasional perusahaan, bukan sekadar menjadi investasi teknologi yang tidak optimal.
Identifikasi dan Prioritisasi Aset
Langkah pertama adalah menentukan aset mana yang paling layak menjadi prioritas implementasi CBM. Tidak semua mesin perlu dipantau dengan intensitas yang sama, fokus utama diarahkan pada aset kritis yang jika mengalami kegagalan akan berdampak langsung pada kelangsungan produksi, keselamatan, atau kualitas produk. Penilaian dilakukan berdasarkan nilai aset, frekuensi kerusakan historis, dan dampak finansial dari potensi downtime-nya.
Penentuan Parameter dan Ambang Batas
Setelah aset prioritas teridentifikasi, langkah berikutnya adalah menentukan parameter apa yang akan dipantau pada masing-masing aset dan menetapkan ambang batas normal untuk setiap parameter tersebut. Ambang batas ini menjadi acuan sistem dalam menentukan kapan kondisi mesin masih aman dan kapan perlu memicu peringatan. Penentuan ambang batas yang tepat membutuhkan kombinasi antara data spesifikasi pabrikan, data historis operasional, dan pengalaman tim maintenance di lapangan.
Pemilihan dan Pemasangan Sensor
Dengan parameter yang sudah ditentukan, perusahaan dapat memilih jenis sensor yang paling sesuai untuk setiap kebutuhan monitoring. Penempatan sensor pada titik yang tepat di mesin sangat menentukan kualitas data yang dihasilkan, sensor getaran yang dipasang terlalu jauh dari bearing misalnya, akan menghasilkan pembacaan yang kurang sensitif terhadap perubahan kondisi komponen tersebut. Tahap ini seringkali membutuhkan keterlibatan teknisi berpengalaman atau konsultan spesialis.
Integrasi dengan Sistem Monitoring dan Software
Sensor yang sudah terpasang perlu dihubungkan ke platform monitoring terpusat yang mampu mengumpulkan, menyimpan, dan menganalisis data secara real-time. Di sinilah peran software manufaktur dan CMMS menjadi sangat krusial, sistem ini harus mampu mengintegrasikan data dari berbagai jenis sensor sekaligus, menampilkannya dalam dashboard yang mudah dibaca, dan menghasilkan notifikasi yang dapat segera ditindaklanjuti oleh tim maintenance.
Pelatihan Tim Maintenance
Teknologi terbaik pun tidak akan memberikan hasil optimal tanpa tim yang kompeten dalam mengoperasikan dan menginterpretasikan sistemnya. Pelatihan mencakup cara membaca output dashboard monitoring, memahami arti dari berbagai jenis peringatan, prosedur diagnosis lanjutan ketika anomali terdeteksi, hingga cara mendokumentasikan setiap tindakan perawatan yang dilakukan sebagai bagian dari rekam jejak aset.
Evaluasi dan Penyempurnaan Berkelanjutan
Implementasi CBM bukanlah proyek satu kali selesai. Seiring berjalannya waktu, data yang terakumulasi akan memberikan gambaran yang semakin kaya tentang pola perilaku setiap aset. Ambang batas perlu dievaluasi dan disesuaikan, algoritma analisis perlu diperbarui, dan cakupan monitoring dapat diperluas ke aset-aset lain yang sebelumnya belum diprioritaskan. Siklus evaluasi yang konsisten inilah yang memastikan sistem CBM terus berkembang dan memberikan nilai yang semakin besar dari waktu ke waktu.
Baca juga: Corrective Maintenance: Pengertian, Jenis, Cara Kerja dan Cara Optimasinya
Kapan Perusahaan Sebaiknya Menggunakan Condition-Based Maintenance?
CBM paling tepat dipertimbangkan ketika perusahaan memiliki aset dengan nilai tinggi yang kegagalannya membawa dampak operasional dan finansial yang signifikan. Sinyal lain yang mengindikasikan sudah saatnya beralih ke CBM adalah ketika biaya perawatan terus meningkat tanpa diimbangi peningkatan keandalan mesin yang sepadan, situasi yang seringkali dialami perusahaan yang masih mengandalkan perawatan berbasis jadwal secara kaku.
Perusahaan yang beroperasi di lingkungan dengan tuntutan keselamatan tinggi seperti sektor migas, kimia, atau farmasi juga sangat dianjurkan mengadopsi pendekatan ini, karena kegagalan peralatan di sektor-sektor tersebut bukan sekadar soal kerugian produksi.
Di sisi lain, CBM mungkin belum menjadi prioritas bagi perusahaan dengan aset yang mudah diganti, berbiaya rendah, atau yang memiliki pola keausan sangat teratur dan mudah diprediksi. Untuk kategori aset seperti ini, Preventive Maintenance berbasis jadwal seringkali sudah cukup efektif tanpa harus menambah lapisan kompleksitas teknologi.
Yang perlu dipahami adalah bahwa CBM tidak harus diterapkan serentak pada seluruh aset. Banyak perusahaan memulai dari tiga hingga lima aset paling kritis mereka, membangun sistem monitoring di sana, lalu secara bertahap memperluas cakupannya seiring terbuktinya nilai yang dihasilkan. Pendekatan bertahap ini jauh lebih berkelanjutan dibandingkan implementasi besar-besaran yang berisiko menghadapi tekanan anggaran dan resistensi internal.
Peran Software ERP dengan Condition-Based Maintenance
Condition-Based Maintenance menghasilkan volume data yang besar, data sensor, riwayat peringatan, catatan tindakan perawatan, hingga rekam jejak kondisi aset dari waktu ke waktu. Tanpa sistem yang mampu mengintegrasikan dan mengelola data ini secara terpusat, potensi penuh CBM sulit untuk direalisasikan. Di sinilah software ERP mengambil peran yang jauh lebih strategis dari sekadar alat pencatatan.
- Kepatuhan dan Dokumentasi Audit
Setiap tindakan perawatan yang dipicu oleh sistem CBM tercatat secara otomatis dalam ERP beserta data kondisi aset yang melatarbelakanginya. Rekam jejak yang terstruktur ini sangat berharga ketika perusahaan menghadapi audit regulasi atau sertifikasi standar industri, karena setiap keputusan maintenance dapat dibuktikan dengan data yang terdokumentasi dengan baik. - Integrasi Data Maintenance dengan Operasional Bisnis
Software ERP menghubungkan data kondisi aset dari sistem CBM dengan modul-modul lain seperti perencanaan produksi, manajemen inventaris, dan keuangan. Ketika sebuah aset memicu peringatan dan membutuhkan perawatan, ERP dapat secara otomatis mempertimbangkan dampaknya terhadap jadwal produksi yang sedang berjalan dan menyesuaikan perencanaan kapasitas tanpa harus melalui koordinasi manual yang memakan waktu. - Manajemen Suku Cadang yang Lebih Efisien
Salah satu tantangan terbesar dalam maintenance adalah memastikan suku cadang tersedia tepat waktu tanpa harus menyimpan stok berlebihan yang mengunci modal. Dengan ERP, data kondisi aset dari sistem CBM dapat menjadi dasar perencanaan pengadaan suku cadang secara proaktif, komponen yang diprediksi akan segera membutuhkan penggantian dapat dipesan lebih awal sebelum stok habis. - Pengendalian Biaya Perawatan secara Real-Time
ERP memungkinkan perusahaan melacak biaya perawatan setiap aset secara granular, mulai dari biaya tenaga kerja, suku cadang, hingga biaya downtime yang timbul. Data ini memberikan visibilitas penuh kepada manajemen untuk mengevaluasi efektivitas program CBM dan membuat keputusan investasi aset yang lebih terukur berdasarkan data biaya aktual. - Otomatisasi Work Order Maintenance
Ketika sistem CBM mendeteksi anomali dan memicu peringatan, ERP dapat secara otomatis membuat dan mendistribusikan work order kepada teknisi yang tepat berdasarkan ketersediaan dan kompetensinya. Proses yang sebelumnya membutuhkan koordinasi manual antara tim monitoring dan tim lapangan kini dapat berjalan secara otomatis, mempercepat respons dan mengurangi risiko peringatan yang terlewat. - Pelaporan dan Analitik Performa Aset
ERP mengkonsolidasikan seluruh data maintenance ke dalam laporan yang komprehensif dan dapat dikustomisasi sesuai kebutuhan manajemen. Tren keandalan aset, biaya perawatan per unit produksi, hingga perbandingan performa antar fasilitas produksi, semua dapat diakses dalam satu platform, memberikan landasan analitik yang kuat untuk perencanaan strategis jangka panjang.
Optimalkan Condition-Based Maintenance dengan Software ERP yang Tepat
Merancang dan menerapkan Condition-Based Maintenance yang solid adalah langkah awal yang krusial, namun tantangan sesungguhnya terletak pada bagaimana memastikan setiap prosesnya, dari pemantauan kondisi aset secara real-time, pengelolaan work order, hingga perencanaan suku cadang, berjalan secara akurat, terkoordinasi di setiap lini, dan terdokumentasi secara konsisten sebagai bagian dari operasional bisnis sehari-hari.
Dengan dukungan software ERP yang dirancang untuk menjawab kompleksitas maintenance modern, perusahaan dapat mendeteksi potensi kerusakan lebih awal sebelum berkembang menjadi downtime yang merugikan, meningkatkan akurasi data perawatan dan pengadaan secara real-time, serta memastikan setiap aktivitas maintenance dapat dilacak secara transparan kapan pun dibutuhkan, baik untuk keperluan audit internal maupun pengambilan keputusan strategis oleh pemangku kepentingan.
Tanpa sistem yang terintegrasi, berbagai kendala seperti koordinasi manual yang rentan kesalahan, ketidaksesuaian data antar divisi, hingga lambatnya respons terhadap anomali kondisi mesin akan terus menghambat kemampuan perusahaan dalam menjalankan program CBM secara efektif. Itulah mengapa semakin banyak perusahaan manufaktur yang mulai mengadopsi solusi digital seperti SAP Business One, SAP S/4HANA, dan Acumatica untuk mengelola maintenance aset secara lebih terpusat, berbasis data real-time, serta adaptif terhadap dinamika operasional yang terus berkembang.
Hubungi kami sekarang dan temukan bagaimana solusi ERP kami dapat membantu perusahaan Anda membangun program Condition-Based Maintenance yang lebih efisien, terukur, dan siap menghadapi tantangan operasional jangka panjang.
FAQ

Mengenal Request for Proposal: Cara Kerja, Komponen, dan Contohnya
Request for Proposal (RFP) sering kali menjadi penentu apakah sebuah proyek pengadaan berjalan mulus atau berakhir dengan vendor yang salah pilih. Di balik tumpukan penawaran yang masuk, perusahaan-perusahaan yang berhasil mendapatkan mitra terbaik hampir selalu memulai dari satu hal yang sama, dokumen RFP yang disusun dengan cermat, bukan sekadar formalitas administratif. Tanpa fondasi ini, proses seleksi vendor mudah berubah menjadi perbandingan apel dengan jeruk.
- Apa Itu Request for Proposal (RFP)?
- Fungsi Request for Proposal dalam Proses Pengadaan
- Kapan Perusahaan Harus Menggunakan Request for Proposal?
- Komponen Penting dalam Dokumen Request for Proposal
- Cara Membuat Request for Proposal yang Efektif
- Kapan RFP Lebih Tepat Digunakan Dibanding Dokumen Pengadaan Lainnya?
- Apa Saja yang Dinilai dalam Proposal Vendor?
- Kesalahan yang Harus Dihindari Saat Menyusun RFP
- Bagaimana Software ERP Membantu Mengelola Request for Proposal?
- Optimalkan Proses Request for Proposal dengan Software ERP
Apa Itu Request for Proposal (RFP)?
Request for Proposal (RFP) adalah dokumen formal yang diterbitkan oleh perusahaan atau organisasi untuk mengundang vendor atau penyedia layanan agar mengajukan penawaran atas suatu proyek atau kebutuhan tertentu. Berbeda dengan sekadar meminta daftar harga, RFP meminta vendor untuk menjelaskan bagaimana mereka akan menyelesaikan masalah yang ada, mulai dari pendekatan teknis, metodologi, hingga kualifikasi tim yang akan dilibatkan.
Dalam konteks pengadaan, RFP berfungsi sebagai jembatan antara kebutuhan internal perusahaan dengan kapabilitas yang ditawarkan pasar. Perusahaan yang menerbitkan RFP biasanya sudah memiliki gambaran jelas tentang apa yang mereka butuhkan, namun masih terbuka terhadap berbagai solusi yang mungkin ditawarkan oleh vendor berbeda.
Dokumen ini umumnya mencakup latar belakang proyek, ruang lingkup pekerjaan, kriteria evaluasi, hingga tenggat waktu pengajuan proposal. Dengan struktur yang terstandarisasi, RFP memungkinkan perusahaan membandingkan setiap penawaran secara objektif, bukan berdasarkan siapa yang paling murah, melainkan siapa yang paling relevan dan kompeten.
Fungsi Request for Proposal dalam Proses Pengadaan
RFP bukan sekadar dokumen administratif yang harus ada demi memenuhi prosedur. Dalam proses pengadaan yang kompleks, RFP berperan sebagai alat kendali yang memastikan setiap keputusan pemilihan vendor didasarkan pada data dan kriteria yang terukur, bukan relasi personal atau penawaran pertama yang datang.
Berikut fungsi utama RFP dalam proses pengadaan:
- Menjadi dasar kontrak dan ekspektasi kerja. Proposal yang diajukan vendor sebagai respons atas RFP sering menjadi referensi utama dalam penyusunan kontrak, sehingga mengurangi potensi miskomunikasi di kemudian hari.
- Menetapkan standar evaluasi yang konsisten. RFP memaksa semua vendor untuk merespons dalam format dan cakupan yang sama, sehingga tim pengadaan bisa membandingkan proposal secara setara tanpa bias.
- Mendokumentasikan kebutuhan secara terstruktur. Proses penyusunan RFP mendorong perusahaan untuk mengklarifikasi kebutuhan internalnya terlebih dahulu, seringkali, kebutuhan yang awalnya kabur menjadi lebih tajam setelah dituangkan dalam dokumen ini.
- Membuka kompetisi yang sehat antar vendor. Dengan menyebarkan RFP ke beberapa vendor sekaligus, perusahaan mendapatkan perspektif solusi yang beragam dan tidak terkunci pada satu pilihan saja.
- Meminimalkan risiko kesalahan pemilihan vendor. Karena vendor dituntut menjelaskan pendekatan, metodologi, dan rekam jejak mereka secara rinci, perusahaan bisa mendeteksi lebih awal apakah vendor tersebut benar-benar memahami scope proyek.
Kapan Perusahaan Harus Menggunakan Request for Proposal?
Tidak semua kebutuhan pengadaan memerlukan RFP. Untuk pembelian rutin dengan spesifikasi yang sudah jelas, seperti pengadaan alat tulis kantor atau perpanjangan langganan software yang sudah digunakan, proses yang lebih sederhana seperti Purchase Order langsung sudah cukup. RFP mulai relevan ketika kompleksitas proyek meningkat dan perusahaan membutuhkan lebih dari sekadar perbandingan harga.
Perusahaan sebaiknya mempertimbangkan penggunaan RFP ketika menghadapi proyek dengan ruang lingkup yang belum sepenuhnya terdefinisi, misalnya implementasi sistem baru, pengembangan platform digital, atau pengadaan jasa konsultasi jangka panjang. Dalam situasi ini, perusahaan tidak hanya membeli produk, mereka membeli pendekatan dan keahlian, sehingga perlu mengevaluasi bagaimana setiap vendor berencana menyelesaikan tantangan yang ada.
Selain itu, RFP sangat dianjurkan ketika nilai kontrak yang akan disepakati cukup signifikan dan berpotensi berdampak besar pada operasional bisnis. Semakin besar investasi yang dipertaruhkan, semakin penting proses seleksi dilakukan secara terstruktur dan terdokumentasi. Hal ini juga berlaku ketika ada lebih dari satu vendor yang berpotensi memenuhi kebutuhan, RFP memastikan keputusan akhir diambil berdasarkan perbandingan yang adil, bukan sekadar kedekatan hubungan bisnis.
Terakhir, perusahaan yang beroperasi di sektor publik atau memiliki kebijakan procurement ketat hampir selalu diwajibkan menggunakan RFP sebagai bagian dari mekanisme akuntabilitas dan transparansi pengadaan.
Komponen Penting dalam Dokumen Request for Proposal
Sebuah RFP yang efektif bukan hanya soal kelengkapan dokumen, tetapi soal seberapa jelas dokumen tersebut mengarahkan vendor untuk memberikan respons yang benar-benar relevan. Setiap komponen dalam RFP memiliki peran spesifik, jika salah satu bagian ambigu atau terlewat, proposal yang masuk pun cenderung tidak bisa dibandingkan secara objektif.
Latar Belakang Perusahaan dan Proyek
Bagian ini memberikan konteks kepada vendor tentang siapa perusahaan yang menerbitkan RFP dan mengapa proyek ini diinisiasi. Informasi yang disertakan biasanya mencakup gambaran singkat bisnis, industri yang digeluti, tantangan yang sedang dihadapi, serta tujuan strategis yang ingin dicapai melalui proyek ini. Vendor yang memahami konteks bisnis secara menyeluruh cenderung mengajukan solusi yang lebih tepat sasaran.
Ruang Lingkup Pekerjaan
Ruang lingkup pekerjaan atau scope of work adalah inti dari seluruh dokumen RFP. Di sinilah perusahaan menjabarkan secara rinci apa yang diharapkan dari vendor, mulai dari deliverable yang harus diserahkan, batasan proyek, hingga tanggung jawab masing-masing pihak. Semakin spesifik ruang lingkup yang dituliskan, semakin mudah perusahaan menilai apakah proposal vendor benar-benar menjawab kebutuhan yang ada.
Kriteria Evaluasi
Komponen ini menjelaskan parameter apa saja yang akan digunakan untuk menilai setiap proposal yang masuk. Kriteria evaluasi bisa mencakup aspek teknis, pengalaman vendor di industri terkait, kapasitas tim, metodologi yang diusulkan, hingga total biaya proyek. Dengan mencantumkan kriteria ini secara transparan, perusahaan tidak hanya membantu vendor memahami prioritas yang ada, tetapi juga membangun proses seleksi yang lebih akuntabel.
Persyaratan Teknis dan Fungsional
Bagian ini merinci spesifikasi teknis yang harus dipenuhi oleh solusi yang ditawarkan vendor. Dalam konteks pengadaan software misalnya, persyaratan teknis bisa mencakup kompatibilitas sistem, standar keamanan data, kapasitas pengguna, hingga kebutuhan integrasi dengan sistem yang sudah berjalan. Persyaratan fungsional di sisi lain menjelaskan fitur atau kapabilitas spesifik yang wajib ada dalam solusi yang diusulkan.
Anggaran dan Struktur Biaya
Meskipun tidak semua perusahaan mencantumkan angka anggaran secara eksplisit, memberikan gambaran kisaran budget yang tersedia justru membantu vendor mengajukan proposal yang realistis dan sesuai ekspektasi. Selain itu, perusahaan perlu meminta vendor untuk merinci struktur biaya secara transparan, termasuk biaya implementasi, lisensi, pelatihan, dan dukungan purna jual, agar perbandingan antar proposal bisa dilakukan secara setara.
Jadwal dan Tenggat Waktu
Komponen ini mencakup dua hal: tenggat waktu pengajuan proposal oleh vendor, dan estimasi timeline pelaksanaan proyek secara keseluruhan. Dengan menetapkan jadwal yang jelas sejak awal, perusahaan dapat menyaring vendor yang tidak memiliki kapasitas untuk memenuhi target waktu yang ditetapkan, sekaligus memberi sinyal bahwa proyek ini dikelola secara profesional dan terencana.
Syarat dan Ketentuan Kontrak
Bagian terakhir ini biasanya memuat ketentuan hukum dan administratif yang akan menjadi dasar kontrak jika vendor terpilih. Informasi yang dicantumkan dapat mencakup klausul kerahasiaan, hak atas kekayaan intelektual, mekanisme pembayaran, hingga kondisi pengakhiran kontrak. Mencantumkan poin-poin ini sejak tahap RFP membantu menghindari negosiasi yang berkepanjangan di tahap akhir seleksi.
Cara Membuat Request for Proposal yang Efektif
Menyusun RFP yang baik bukan berarti membuat dokumen yang panjang dan penuh detail teknis. Yang lebih penting adalah kejelasan dan relevansi setiap informasi yang disertakan, vendor yang membaca RFP Anda harus bisa langsung memahami apa yang dibutuhkan, bagaimana mereka harus merespons, dan kriteria apa yang akan menentukan keberhasilan proposal mereka.
Tentukan Tujuan Proyek Secara Spesifik
Sebelum mulai menulis, pastikan tim internal sudah sepakat tentang apa yang ingin dicapai dari proyek ini. Tujuan yang kabur akan menghasilkan RFP yang kabur, dan pada akhirnya, proposal vendor yang masuk pun tidak akan bisa dibandingkan secara objektif. Rumuskan tujuan dalam pernyataan yang konkret dan terukur, bukan sekadar pernyataan umum seperti “meningkatkan efisiensi operasional.”
Libatkan Pemangku Kepentingan yang Relevan
RFP yang disusun hanya oleh satu departemen sering kali melewatkan kebutuhan penting dari departemen lain yang akan terdampak oleh proyek. Libatkan tim teknis, keuangan, operasional, dan pengguna akhir sejak tahap penyusunan, masukan dari berbagai perspektif ini yang akan membuat ruang lingkup dan persyaratan dalam RFP menjadi lebih komprehensif dan realistis.
Tulis Ruang Lingkup dengan Bahasa yang Jelas dan Terukur
Hindari penggunaan istilah yang terlalu umum atau ambigu dalam mendeskripsikan scope pekerjaan. Gunakan bahasa yang spesifik, sebutkan deliverable yang diharapkan, volume pekerjaan, batasan proyek, dan tanggung jawab masing-masing pihak. Semakin terukur ruang lingkup yang dituliskan, semakin mudah vendor memberikan estimasi biaya dan waktu yang akurat.
Cantumkan Kriteria Evaluasi Secara Transparan
Vendor yang mengetahui bobot penilaian sejak awal akan cenderung menyusun proposal yang lebih terfokus dan relevan. Cantumkan kriteria evaluasi beserta bobotnya, misalnya 40% untuk pendekatan teknis, 30% untuk pengalaman vendor, dan 30% untuk struktur biaya. Transparansi ini juga membantu proses seleksi internal berjalan lebih objektif dan terdokumentasi.
Tetapkan Format Respons yang Terstandarisasi
Minta vendor untuk mengikuti format respons yang sudah ditentukan, urutan bagian, batas jumlah halaman, hingga cara menyajikan struktur biaya. Standarisasi ini bukan untuk membatasi kreativitas vendor, melainkan untuk memastikan tim evaluasi bisa membandingkan setiap proposal secara setara tanpa harus menafsirkan informasi yang disajikan dengan cara berbeda-beda.
Contoh Format RFP sebagai Referensi
Untuk memudahkan vendor memahami ekspektasi Anda, sertakan contoh struktur atau template format RFP yang bisa mereka jadikan panduan. Berikut gambaran umum struktur RFP yang lazim digunakan:

Kapan RFP Lebih Tepat Digunakan Dibanding Dokumen Pengadaan Lainnya?
Dalam praktik pengadaan sehari-hari, perusahaan tidak selalu harus menggunakan RFP. Ada kalanya dokumen lain jauh lebih efisien, dan memilih instrumen yang tepat adalah bagian dari manajemen pengadaan yang baik. Perbedaannya bukan soal mana yang lebih superior, melainkan soal konteks dan kompleksitas kebutuhan yang sedang dihadapi.
Ketika perusahaan masih dalam tahap awal eksplorasi dan belum sepenuhnya memahami solusi apa yang tersedia di pasar, instrumen yang tepat adalah Request for Information (RFI). RFI tidak meminta penawaran, ia hanya mengumpulkan informasi dari berbagai vendor untuk membantu perusahaan menyusun gambaran yang lebih jelas sebelum memulai proses pengadaan formal. Dalam banyak kasus, RFI justru menjadi langkah awal sebelum RFP diterbitkan.
Sebaliknya, ketika kebutuhan sudah sangat spesifik dan yang dicari hanyalah perbandingan harga untuk produk atau jasa yang sudah terdefinisi dengan jelas, Request for Quotation (RFQ) adalah pilihan yang lebih tepat. RFQ tidak memberi ruang bagi vendor untuk mengusulkan pendekatan atau solusi alternatif, vendor cukup menjawab dengan angka. Ini efisien untuk pengadaan yang sifatnya transaksional dan berulang.
RFP berada di antara keduanya. Ia digunakan ketika perusahaan sudah tahu apa yang ingin dicapai, tetapi masih terbuka terhadap bagaimana vendor akan mewujudkannya. Konteks ini biasanya muncul pada proyek dengan nilai investasi besar, ruang lingkup yang kompleks, atau kebutuhan yang melibatkan kombinasi produk dan layanan sekaligus, seperti implementasi sistem, pengembangan platform, atau pengadaan jasa konsultasi jangka panjang. Di sinilah RFP tidak bisa digantikan oleh RFI maupun RFQ.
Apa Saja yang Dinilai dalam Proposal Vendor?
Menerima tumpukan proposal dari berbagai vendor hanyalah awal dari tantangan sesungguhnya, memilih yang terbaik dari antara mereka. Tim evaluasi perlu memiliki kerangka penilaian yang konsisten agar keputusan akhir tidak didorong oleh kesan pertama atau kedekatan relasi, melainkan oleh data yang terukur. Berikut aspek-aspek utama yang umumnya menjadi bahan penilaian:
- Ketentuan dukungan purna jual. Proyek tidak berakhir saat go-live. Tim evaluasi perlu menilai komitmen vendor terhadap layanan pasca implementasi, termasuk SLA yang ditawarkan, mekanisme eskalasi masalah, dan ketersediaan tim dukungan teknis.
- Pemahaman atas kebutuhan klien. Vendor yang baik tidak sekadar menjawab pertanyaan dalam RFP, mereka menunjukkan bahwa mereka benar-benar memahami konteks bisnis dan tantangan spesifik yang dihadapi perusahaan. Proposal yang generik dan bisa dikirim ke siapa saja adalah sinyal awal yang perlu diwaspadai.
- Metodologi dan pendekatan teknis. Bagaimana vendor berencana menyelesaikan proyek? Apakah metodologi yang mereka usulkan realistis, terstruktur, dan sesuai dengan kompleksitas proyek? Semakin detail dan logis rencana kerja yang disajikan, semakin besar kepercayaan bahwa vendor tersebut benar-benar siap.
- Pengalaman dan rekam jejak. Portofolio proyek serupa yang pernah dikerjakan, referensi klien yang bisa dihubungi, serta lama vendor beroperasi di industri terkait menjadi indikator penting seberapa matang kapabilitas mereka dalam menghadapi tantangan yang mungkin muncul di lapangan.
- Kualifikasi dan komposisi tim. Siapa saja yang akan mengerjakan proyek ini? Latar belakang, sertifikasi, dan pengalaman anggota tim yang diusulkan vendor sering kali lebih menentukan keberhasilan proyek dibanding nama besar perusahaannya.
- Struktur dan transparansi biaya. Proposal yang baik merinci biaya secara jelas, per modul, per fase, atau per layanan, tanpa menyembunyikan biaya tambahan di balik klausul yang ambigu. Transparansi di tahap ini mencerminkan bagaimana vendor akan berperilaku sepanjang durasi proyek.
Baca juga: Purchase Requisition (PR): Pengertian, Proses, dan Cara Kerjanya dalam Pengadaan
Kesalahan yang Harus Dihindari Saat Menyusun RFP
Bahkan perusahaan yang sudah berpengalaman dalam proses pengadaan pun masih kerap membuat kesalahan saat menyusun RFP, dan dampaknya bisa terasa jauh ke depan, mulai dari proposal vendor yang tidak relevan hingga konflik di tengah implementasi. Mengenali kesalahan-kesalahan ini sejak awal adalah langkah pertama untuk menghindarinya.
- Terlalu fokus pada harga terendah. RFP dirancang untuk mengevaluasi nilai secara menyeluruh, bukan sekadar biaya. Perusahaan yang menjadikan harga sebagai faktor dominan berisiko memilih vendor yang murah di awal tetapi berbiaya tinggi dalam jangka panjang karena kualitas implementasi yang tidak memadai.
- Ruang lingkup yang terlalu kabur atau terlalu kaku. Scope yang tidak jelas membuat vendor menebak-nebak apa yang sebenarnya dibutuhkan, sementara scope yang terlalu rigid menutup kemungkinan vendor mengusulkan solusi yang lebih baik. Idealnya, RFP mendefinisikan hasil yang diharapkan dengan jelas, bukan cara mencapainya secara detail.
- Tidak melibatkan pemangku kepentingan sejak awal. RFP yang disusun hanya oleh satu departemen sering kali melewatkan kebutuhan kritis dari departemen lain. Akibatnya, vendor terpilih mungkin sempurna di atas kertas tetapi gagal memenuhi kebutuhan pengguna akhir di lapangan.
- Kriteria evaluasi yang tidak transparan. Ketika vendor tidak mengetahui bobot penilaian, mereka cenderung menyusun proposal yang terlalu umum dan tidak fokus. Lebih buruk lagi, ketidakjelasan kriteria membuka celah bagi proses seleksi yang subjektif dan sulit dipertanggungjawabkan.
- Tenggat waktu yang tidak realistis. Memberikan waktu terlalu singkat kepada vendor untuk menyusun proposal berkualitas hanya akan menghasilkan respons yang terburu-buru dan tidak komprehensif. Vendor terbaik pun bisa memilih untuk tidak berpartisipasi jika merasa tidak cukup waktu untuk menyiapkan proposal yang layak.
- Mengabaikan sesi tanya jawab. Melewatkan atau mempersingkat sesi klarifikasi dengan vendor adalah kesalahan yang sering diremehkan. Pertanyaan yang tidak terjawab akan berujung pada proposal yang penuh asumsi, dan asumsi yang salah bisa menjadi sumber masalah besar di tahap implementasi.
Bagaimana Software ERP Membantu Mengelola Request for Proposal?
Proses RFP yang dikelola secara manual, menggunakan spreadsheet, email berantai, dan dokumen yang tersebar di berbagai folder, rentan terhadap miskomunikasi, keterlambatan, dan keputusan yang tidak terdokumentasi dengan baik. Di sinilah software ERP dan software procurement mengambil peran yang signifikan, bukan hanya sebagai alat administrasi, tetapi sebagai sistem yang mengintegrasikan seluruh alur pengadaan dalam satu platform terpusat.
- Sentralisasi dokumen dan komunikasi pengadaan. Software procurement dalam ekosistem ERP menyimpan seluruh dokumen RFP, proposal vendor, dan riwayat komunikasi dalam satu sistem yang bisa diakses oleh semua pemangku kepentingan yang berwenang. Tidak ada lagi proposal yang terselip di inbox seseorang atau versi dokumen yang tidak sinkron antar departemen, semua tercatat, terlacak, dan bisa diaudit kapan saja.
- Otomatisasi alur persetujuan. Dalam proses pengadaan konvensional, meminta persetujuan dari beberapa level manajemen bisa memakan waktu berhari-hari. ERP memungkinkan alur approval dikonfigurasi secara otomatis, begitu satu pihak menyetujui, sistem langsung meneruskan ke pihak berikutnya dengan notifikasi real-time, sehingga proses tidak tertahan hanya karena menunggu tanda tangan.
- Manajemen database vendor yang terstruktur. Software procurement berbasis ERP menyimpan profil lengkap setiap vendor, termasuk rekam jejak performa, histori kontrak, hasil evaluasi sebelumnya, dan status kualifikasi. Ketika perusahaan hendak mendistribusikan RFP, tim pengadaan bisa langsung menyaring vendor yang paling relevan berdasarkan data historis yang sudah tersedia, bukan berdasarkan ingatan atau referensi informal.
- Evaluasi proposal yang lebih objektif dan terstandarisasi. Modul pengadaan dalam ERP memungkinkan tim evaluasi memberikan penilaian langsung di dalam sistem menggunakan kriteria dan bobot yang sudah ditetapkan sebelumnya. Hasilnya bisa langsung dibandingkan secara visual antar vendor, mengurangi bias dan mempercepat proses pengambilan keputusan.
- Integrasi langsung dari RFP ke Purchase Order. Salah satu keunggulan terbesar software procurement dalam ERP adalah kemampuannya menghubungkan seluruh siklus pengadaan secara seamless. Begitu vendor terpilih dan kontrak disepakati, data dari proposal bisa langsung dikonversi menjadi Purchase Order tanpa harus input ulang, mengurangi risiko kesalahan data dan mempercepat proses operasional.
- Pelaporan dan analitik pengadaan secara real-time. ERP menyediakan dashboard yang memungkinkan manajemen memantau status setiap proses RFP yang sedang berjalan, berapa vendor yang sudah merespons, di tahap mana proses evaluasi berada, dan bagaimana perbandingan biaya antar proposal. Data ini tidak hanya berguna untuk keputusan saat ini, tetapi juga menjadi referensi berharga untuk menyempurnakan proses RFP di masa mendatang.
Optimalkan Proses Request for Proposal dengan Software ERP
Merancang dan mengelola Request for Proposal yang efektif adalah langkah strategis yang krusial, namun tantangan sesungguhnya terletak pada bagaimana memastikan setiap prosesnya, dari penyusunan dokumen, evaluasi vendor, hingga pemantauan status pengadaan secara real-time, berjalan secara akurat, terkoordinasi di setiap lini, dan terdokumentasi secara konsisten sebagai bagian dari operasional bisnis sehari-hari.
Dengan dukungan software ERP yang dirancang untuk menjawab kompleksitas proses pengadaan modern, perusahaan dapat mendeteksi potensi bottleneck lebih awal sebelum berkembang menjadi hambatan operasional, meningkatkan akurasi data vendor dan proposal secara real-time, serta memastikan setiap aktivitas dalam siklus RFP dapat dilacak secara transparan kapan pun dibutuhkan, baik untuk keperluan audit internal maupun pengambilan keputusan strategis oleh pemangku kepentingan.
Tanpa sistem yang terintegrasi, berbagai kendala seperti pengelolaan proposal secara manual yang rentan kesalahan, ketidaksesuaian data antar divisi pengadaan, hingga lambatnya proses evaluasi dan persetujuan vendor akan terus menghambat kemampuan bisnis dalam menjalankan proses RFP secara efektif. Itulah mengapa semakin banyak perusahaan yang mulai mengadopsi solusi digital seperti SAP Business One, SAP S/4HANA, dan Acumatica untuk mengelola proses pengadaan secara lebih terpusat, berbasis data real-time, serta adaptif terhadap dinamika kebutuhan bisnis yang terus berkembang.
Hubungi kami sekarang dan temukan bagaimana solusi ERP kami dapat membantu perusahaan Anda mengelola Request for Proposal secara lebih efisien, terukur, dan siap menghadapi tantangan pengadaan jangka panjang.
